

การประกอบธุรกิจ · 2025
หัวข้อในหมวดนี้22 หัวข้อ
- ข้อมูลบริษัท4 รายการ
- นโยบายการจ่ายเงินปันผล2 รายการ
- ผู้ถือหุ้นรายใหญ่1 รายการ
- ภาพรวมกลยุทธ์การดำเนินธุรกิจ5 รายการ
- การเปลี่ยนแปลงและพัฒนาการที่สำคัญ1 รายการ
- การใช้เงินที่ได้จากการระดมทุน1 รายการ
- ข้อผูกพันที่บริษัทให้คำมั่นไว้ในแบบแสดงรายการข้อมูล1 รายการ
- นโยบายการแบ่งการดำเนินงานของกลุ่มบริษัท1 รายการ
- บริษัทที่บริษัทฯ ถือหุ้นตั้งแต่ร้อยละ 10 ขึ้นไป1 รายการ
- ผู้ถือหุ้นที่อาจมีความขัดแย้งทางผลประโยชน์1 รายการ
- ความสัมพันธ์ระหว่างผู้ถือหุ้นรายใหญ่1 รายการ
- ข้อตกลงระหว่างผู้ถือหุ้น1 รายการ
- แผนภาพโครงสร้างการถือหุ้นของกลุ่มบริษัท2 รายการ
- โครงสร้างรายได้3 รายการ
- ลักษณะผลิตภัณฑ์หรือบริการ2 รายการ
- การวิจัยและพัฒนา6 รายการ
- ทรัพย์สินที่ใช้ในการประกอบธุรกิจ4 รายการ
- นโยบายการตลาดและภาวะการแข่งขัน3 รายการ
- การจัดหาผลิตภัณฑ์และบริการ6 รายการ
- โครงการที่อยู่ระหว่างการดำเนินการ1 รายการ
- หุ้นกู้และตั๋วแลกเงิน1 รายการ
- หลักทรัพย์แปลงสภาพ1 รายการ
ข้อมูลบริษัท
ชื่อบริษัท
บริษัท ไทย ออโต ทูลส์ แอนด์ ดาย จำกัด (มหาชน)
โทรศัพท์
0-2598-3876-9
เว็บไซต์
www.thaiautotools.co.th
อีเมล
ir@thaiautotools.co.th
นโยบายการจ่ายเงินปันผล
นโยบายการจ่ายเงินปันผล
บริษัท ไทย ออโต ทูลส์ แอนด์ ดาย จำกัด (มหาชน) (“บริษัทฯ”) มีนโยบายการจ่ายเงินปันผลในอัตราไม่น้อยกว่าร้อยละ 40 ของกำไรสุทธิหลังหักภาษีเงินได้นิติบุคคลตามงบการเงินเฉพาะกิจการ และภายหลังการหักเงินสำรองต่างๆ ทุกประเภทตามที่กฎหมายและบริษัทฯ ได้กำหนดไว้ และการจ่ายเงินปันผลนั้นไม่มีผลกระทบต่อการดำเนินงานตามปกติของบริษัทฯ อย่างมีนัยสำคัญ โดยการจ่ายเงินปันผลให้จ่ายตามจำนวนหุ้น ในจำนวนหุ้นละเท่าๆ กัน
เมื่อที่ประชุมคณะกรรมการบริษัทมีมติอนุมัติให้จ่ายเงินปันผลแล้วจะต้องนำเสนอขออนุมัติจากที่ประชุมผู้ถือหุ้นด้วย เว้นแต่การจ่ายเงินปันผลระหว่างกาล ซึ่งคณะกรรมการบริษัทอาจอนุมัติให้จ่ายเงินปันผลระหว่างกาลได้เป็นครั้งคราว เมื่อเห็นว่าบริษัทฯ มีกำไรพอที่จะทำเช่นนั้นได้ และให้รายงานการจ่ายเงินปันผลระหว่างกาลดังกล่าวให้ที่ประชุมผู้ถือหุ้นเพื่อทราบในการประชุมผู้ถือหุ้นคราวต่อไป
ทั้งนี้ การจ่ายเงินปันผลดังกล่าวอาจมีการเปลี่ยนแปลงได้ ขึ้นอยู่กับผลการดำเนินงานและฐานะการเงินของบริษัทฯ แผนการขยายธุรกิจ สภาพคล่องของบริษัทฯ ความจำเป็นและความเหมาะสมอื่นใดในอนาคต และปัจจัยอื่นๆ ที่เกี่ยวข้องกับการบริหารงานของบริษัทฯ ตามที่คณะกรรมการบริษัท และ/หรือ ที่ประชุมผู้ถือหุ้นของบริษัทฯ เห็นสมควร และการดำเนินการดังกล่าวนั้นต้องก่อให้เกิดประโยชน์สูงสุดต่อผู้ถือหุ้น
ข้อมูลการจ่ายเงินปันผลย้อนหลัง
| ปีนี้ | ปีก่อน | 2 ปีก่อน | รายการ | คำอธิบาย |
|---|---|---|---|---|
| 0.19 | 0.21 | 0.16 | อัตรากำไรสุทธิต่อหุ้น (บาท : หุ้น) | อัตรากำไรสุทธิต่อหุ้น (บาท : หุ้น) |
| 0.07 | 0.07 | 0.15 | อัตราเงินปันผลต่อหุ้น (บาท : หุ้น) | อัตราเงินปันผลต่อหุ้น (บาท : หุ้น) |
| 0 | 0 | 0 | อัตราส่วนหุ้นปันผล (จำนวนหุ้นเดิม : หุ้นปันผล) | อัตราส่วนหุ้นปันผล (จำนวนหุ้นเดิม : หุ้นปันผล) |
| 0 | 0 | 0 | มูลค่าหุ้นปันผลต่อหุ้น (บาท : หุ้น) | มูลค่าหุ้นปันผลต่อหุ้น (บาท : หุ้น) |
| 0.07 | 0.07 | 0.15 | รวมมูลค่าการจ่ายปันผล (บาท : หุ้น) | รวมมูลค่าการจ่ายปันผล (บาท : หุ้น) |
| 77.72 | 102.35 | 136.52 | อัตราการจ่ายเงินปันผลเทียบกับกำไรสุทธิ (%) | อัตราการจ่ายเงินปันผลเทียบกับกำไรสุทธิ (%) |
ภาพรวมกลยุทธ์การดำเนินธุรกิจ
สารจากประธานกรรมการ
สารจากประธานกรรมการบริษัท
เรียนท่านผู้ถือหุ้นและผู้มีส่วนได้เสียทุกท่าน
ในปี 2568 ที่ผ่านมา นับเป็นอีกหนึ่งปีที่อุตสาหกรรมยานยนต์ต้องเผชิญกับความท้าทายจากหลากหลายปัจจัย โดยเฉพาะมาตรการภาษีระหว่างสหรัฐอเมริกาและสาธารณรัฐประชาชนจีนที่มีความเข้มข้นมาตั้งแต่ต้นปี และส่งผลให้มีการประกาศมาตรการเพิ่มภาษีนำเข้าของหลายประเทศในเอเชีย ซึ่งประเทศไทยก็ได้รับผลกระทบจากมาตรการภาษีดังกล่าว ตลอดจนการเปลี่ยนแปลงทางเทคโนโลยีที่เข้ามามีบทบาทในการดำเนินธุรกิจอย่างรวดเร็ว ส่งผลให้การแข่งขันภายในอุตสาหกรรมนั้นมีความท้าทายเป็นอย่างมาก สำหรับอุตสาหกรรมยานยนต์ในประเทศไทยนั้น จะเห็นได้ว่าการเข้ามาตั้งฐานการผลิตรถยนต์ไฟฟ้าของหลายค่ายจากประเทศจีนนั้น เริ่มมีการผลิตชดเชยรถที่นำเข้าตามมาตรการ EV3.0 ไปบางส่วนแล้ว จะเห็นได้ว่าทิศทางการผลิตรถยนต์ไฟฟ้าเพื่อส่งออกและเพื่อจำหน่ายภายในประเทศนั้น มีแนวโน้มเติบโตอย่างชัดเจน แต่เนื่องจากมาตรการนำเข้าสินค้าจากประเทศจีนยังคงส่งผลให้ผู้ประกอบการชิ้นส่วนยานยนต์ในประเทศไทยพบกับความท้าทายเป็นอย่างมาก
สำหรับกลุ่มบริษัท ไทย ออโต ทูลส์ คณะกรรมการบริษัทและผู้บริหารทุกท่านได้ติดตามสถานการณ์ที่ส่งผลต่อการดำเนินธุรกิจอย่างต่อเนื่อง เพื่อปรับกลยุทธ์ให้กลุ่มบริษัทสามารถแข่งขันได้ โดยในปีที่ผ่านมานั้น นอกจากปัจจัยทางเศรษฐกิจและการเปลี่ยนแปลงของอุตสาหกรรมแล้ว การดำเนินธุรกิจควบคู่ไปกับการตระหนักถึงผลกระทบต่อสิ่งแวดล้อม เป็นอีกหนึ่งปัจจัยที่กลุ่มบริษัทให้ความสำคัญมาเป็นลำดับต้น ๆ ทั้งนี้ กลุ่มบริษัทได้เริ่มดำเนินโครงการ Solar Rooftop ตั้งแต่ปี 2567 โดยครอบคลุมพื้นที่ทั้ง 3 บริษัท ในจังหวัดปทุมธานีและจังหวัดชลบุรี เพื่อเป็นการส่งเสริมการใช้พลังงานสะอาดภายในองค์กร และได้กำหนดมาตรการต่าง ๆ เพื่อให้สอดคล้องกับเป้าหมายในการลดการปล่อยก๊าซเรือนกระจกของประเทศ
สุดท้ายนี้ ในนามของคณะกรรมการบริษัท ขอขอบคุณผู้ถือหุ้น คู่ค้า พนักงาน และผู้มีส่วนได้เสียทุกท่าน ที่ให้การสนับสนุนบริษัทฯ มาอย่างต่อเนื่อง คณะกรรมการบริษัทและผู้บริหารทุกท่านมุ่งมั่นที่จะดำเนินธุรกิจด้วยความรับผิดชอบ โปร่งใส เพื่อก้าวสู่อนาคตที่มั่นคงและยั่งยืนร่วมกัน
ดร. ดำริ สุโขธนัง
ประธานกรรมการบริษัท
สารจากประธานเจ้าหน้าที่บริหาร
เรียนท่านผู้ถือหุ้นและผู้มีส่วนได้เสียทุกท่าน
อุตสาหกรรมยานยนต์ในปี 2568 นี้ ยังคงมีความท้าทายอันเนื่องมาจากสถานการณ์ทางเศรษฐกิจ ซึ่งมีผลกระทบต่อการผลิตและการจำหน่ายรถยนต์ทั้งภายในประเทศและส่งออกนอกประเทศอย่างมีนัยสำคัญ ทั้งนี้ บริษัท ไทย ออโต ทูลส์ แอนด์ ดาย จำกัด (มหาชน) (ชื่อย่อหลักทรัพย์ “TATG”) และบริษัทในเครือภายใต้กลุ่มบริษัท ไทย ออโต ทูลส์ ยังคงให้ความสำคัญกับการพัฒนาเทคโนโลยีและบุคลากรเพื่อรองรับการเปลี่ยนแปลงที่เกิดขึ้น โดยในปี 2568 นี้ จากมาตรการ EV3.0 ของประเทศไทย โรงงานผลิตรถยนต์ไฟฟ้าจากประเทศจีนได้เริ่มมีการผลิตรถยนต์ไฟฟ้าเพื่อชดเชยการนำเข้า ซึ่งผู้ผลิตเหล่านี้ต้องการพันธมิตรภายในประเทศที่เชื่อถือได้ กลุ่มบริษัท ไทย ออโต ทูลส์ เล็งเห็นถึงการขยายตัวดังกล่าว และได้มีการนำเสนอศักยภาพให้กับบริษัทผู้ผลิตชิ้นส่วนรถยนต์พลังงานไฟฟ้าที่เข้ามาลงทุนในประเทศไทย เพื่อเป็นการขยายฐานลูกค้าในอนาคต
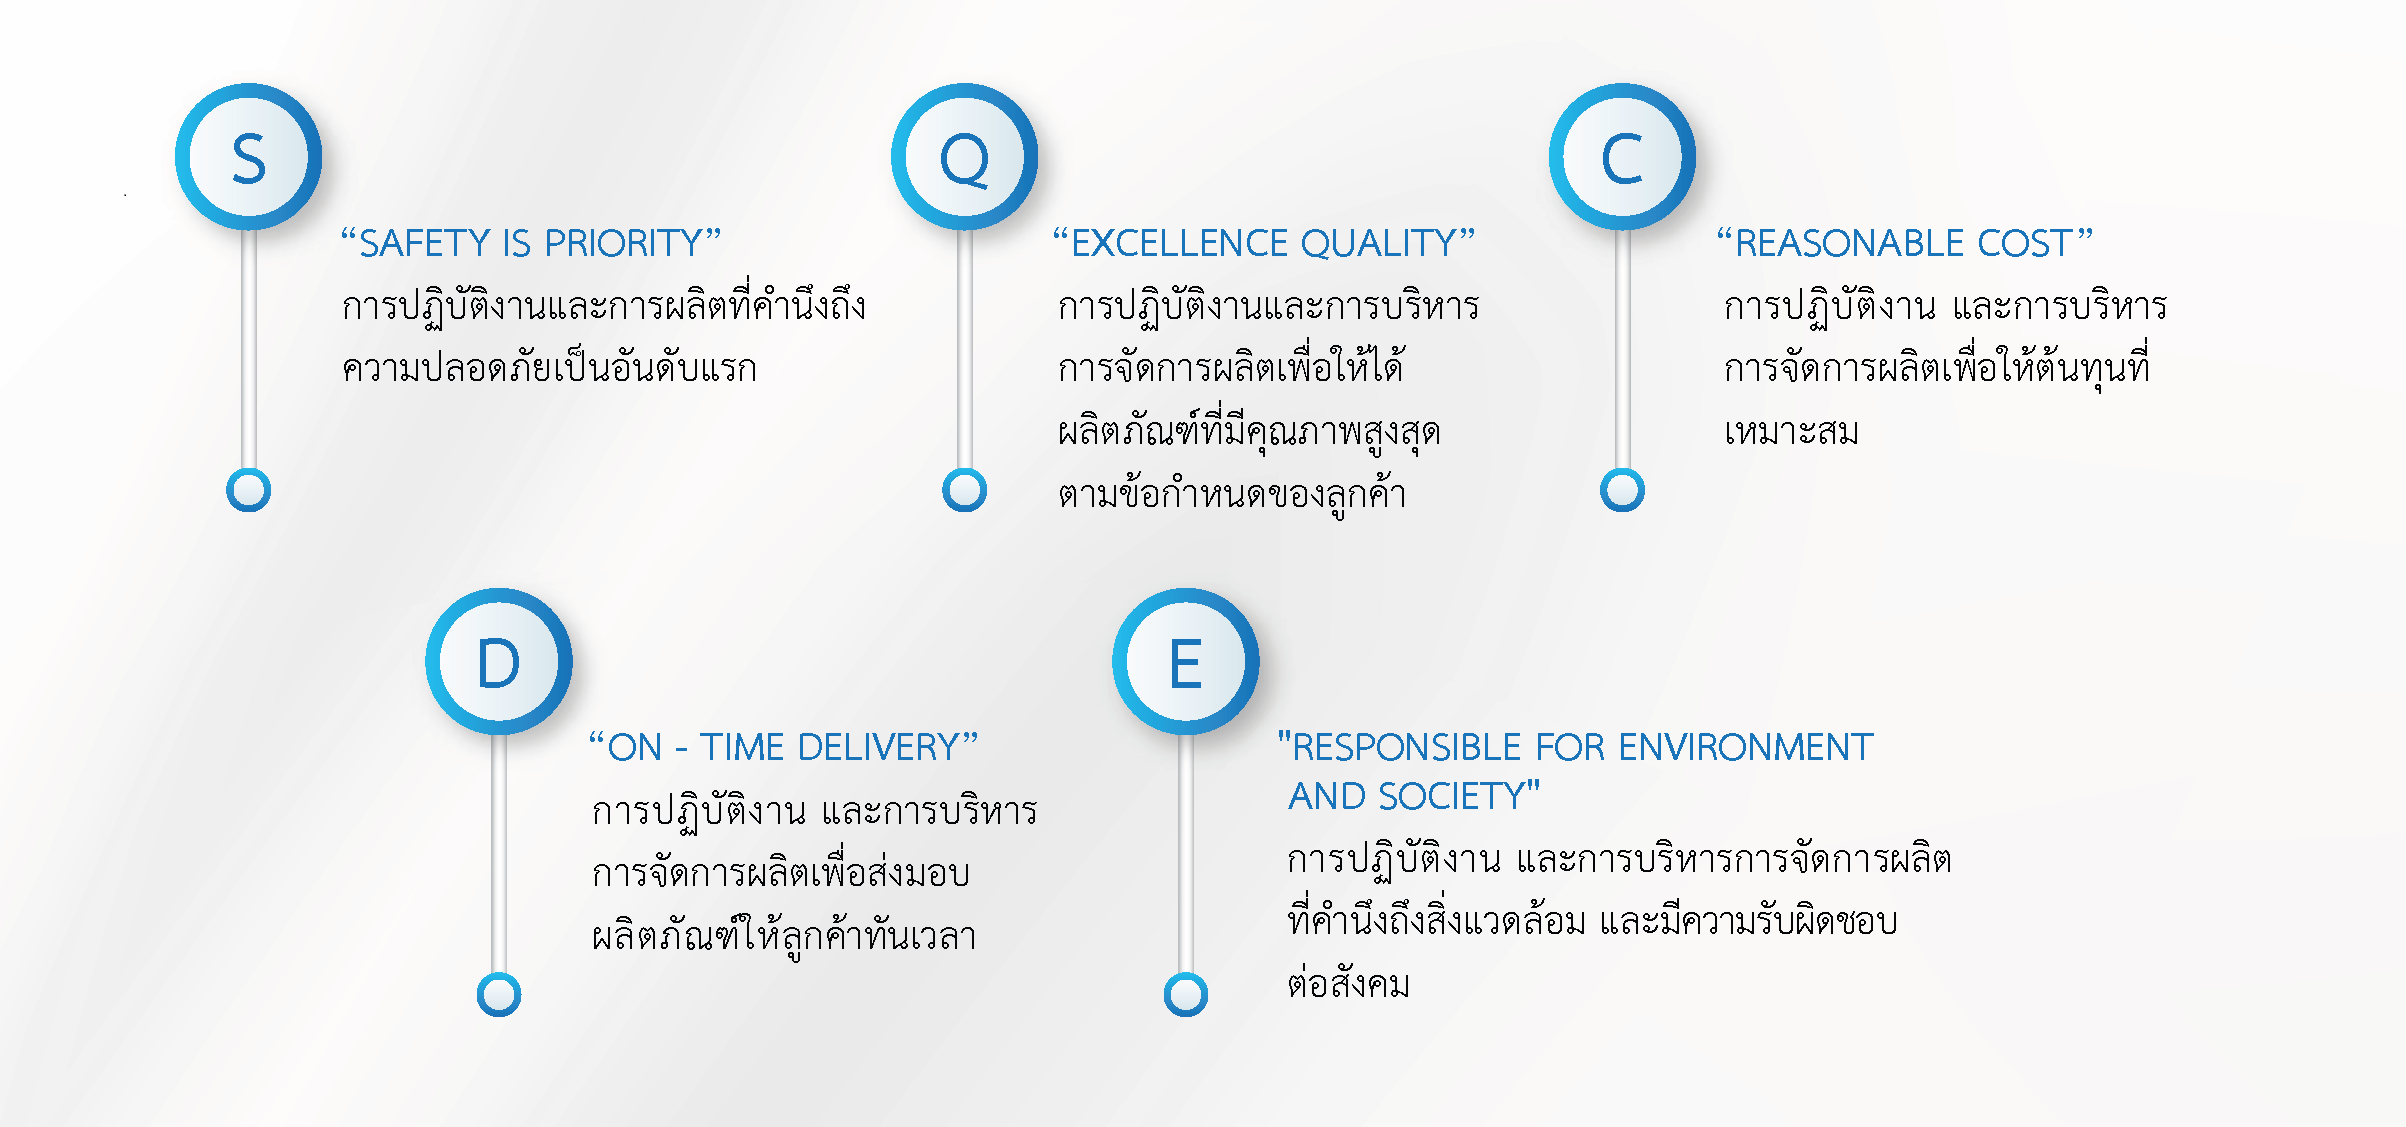
ทั้งนี้ การดำเนินธุรกิจของบริษัทฯ ยังคงยึดหลักการดำเนินงานภายใต้นโยบายที่ให้ความสำคัญกับความปลอดภัย คุณภาพ การส่งมอบที่ตรงเวลา ราคาที่เหมาะสม และคำนึงถึงสิ่งแวดล้อมเป็นหลัก ในปัจจุบันจะเห็นได้ว่า ลูกค้า คู่ค้า หรือผู้มีส่วนได้เสีย ให้ความสำคัญต่อการดำเนินธุรกิจอย่างยั่งยืน กลุ่มบริษัท ไทย ออโต ทูลส์ ได้มุ่งเน้นการดำเนินธุรกิจครอบคลุมทั้ง 3 มิติ ได้แก่ มิติสิ่งแวดล้อม (Environment), มิติด้านสังคม (Social) และมิติด้านการกำกับดูแลกิจการ (Governance) และได้ดำเนินโครงการด้าน ESG มาอย่างต่อเนื่อง โดยในปี 2568 กลุ่มบริษัทได้ดำเนินการกำหนดเป้าหมายในการลดปริมาณการปล่อยก๊าซเรือนกระจกในระยะยาว เพื่อมุ่งสู่ระดับความเป็นกลางทางคาร์บอน หรือ Carbon Neutrality ในปี 2573 และเข้าสู่ระดับการปล่อยก๊าซเรือนกระจกเป็นศูนย์ หรือ Net Zero ในปี 2608 เพื่อให้สอดคล้องกับเป้าหมายของประเทศ รวมทั้งได้ประกาศเจตนารมณ์เข้าร่วมโครงการแนวร่วมต่อต้านการคอร์รัปชันของภาคเอกชนไทย (Thai Private Sector Collective Action Against Corruption: CAC) เพื่อสื่อสารให้ผู้มีส่วนได้เสียทุกกลุ่มเห็นถึงเจตนารมณ์ของกลุ่มบริษัทที่ยึดมั่นในความรับผิดชอบต่อสังคมและผู้มีส่วนได้เสียทุกกลุ่ม ด้วยความซื่อสัตย์ สุจริต และเป็นธรรม ไม่แสวงหาประโยชน์ส่วนตัวที่ขัดแย้งกับผลประโยชน์ของกลุ่มบริษัท
สุดท้ายนี้ ในนามของผู้บริหาร ขอขอบคุณบุคลากร พันธมิตรทางธุรกิจ ผู้ถือหุ้น และผู้มีส่วนได้เสียทุกท่าน ที่ให้การสนับสนุนและมีส่วนร่วมในการขับเคลื่อนบริษัทฯ เรายังคงมุ่งมั่นที่จะดำเนินธุรกิจด้วยความรับผิดชอบ โปร่งใส เพื่อนำองค์กรสู่การเติบโตอย่างยั่งยืนต่อไป
ดร.พยุง ศักดาสาวิตร
ประธานกรรมการบริหาร
วิสัยทัศน์
เป็นผู้นำการออกแบบและสร้างแม่พิมพ์โลหะ อุปกรณ์จับยึด และชิ้นส่วนยานยนต์คุณภาพสูงในภูมิภาคเอเชีย ที่ได้รับการยอมรับจากลูกค้าในระดับสากลด้วยเทคโนโลยีที่ทันสมัยและบุคลากรที่มีคุณภาพ
วัตถุประสงค์
บริษัทฯมุ่งมั่นที่จะยกระดับคุณภาพบุคลากร เทคโนโลยี และฐานการผลิตแม่พิมพ์โลหะ อุปกรณ์จับยึดเพื่อการตรวจสอบ อุปกรณ์จับยึดเพื่อการประกอบ และฐานการผลิตชิ้นส่วนยานยนต์ ให้ได้คุณภาพมาตรฐานสากล ทัดเทียมกับผู้ผลิตในประเทศญี่ปุ่น เพื่อสร้างความเชื่อมั่นและความพึงพอใจให้ลูกค้าทั้งด้านคุณภาพ ต้นทุน และ การส่งมอบ
เป้าหมาย
เพื่อเพิ่มความเชื่อมั่นและสร้างความพึงพอใจสูงสุดให้ลูกค้า บริษัทฯ มีการดำเนินธุรกิจบนพื้นฐานหลักธรรมาภิบาล และมีการส่งเสริมให้บุคลากรของบริษัทและห่วงโซ่อุปทาน ปฏิบัติตามนโยบาย S, Q, C, D, E อย่างเคร่งครัด ดังนี้
กลยุทธ์การดำเนินธุรกิจ
กลยุทธ์ในการดำเนินธุรกิจ
เพื่อสร้างความแตกต่างด้านผลิตภัณฑ์และบริการและสร้างความพึงพอใจสูงสุดให้ลูกค้าบริษัทฯมีการดำเนินธุรกิจในรูปแบบครบวงจร (One-Stop Services) ตั้งแต่การออกแบบและผลิตแม่พิมพ์โลหะ (Dies) อุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) และอุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) ตลอดจนการผลิตชิ้นส่วนยานยนต์ (Automotive Press Parts) รวมถึงการบริการซ่อมบำรุง การชุบเคลือบสี EDP เพื่อตอบสนองความคาดหวังและเป้าหมายของลูกค้าให้ได้อย่างครบถ้วน ทั้งด้านคุณภาพ ต้นทุน และการส่งมอบตรงเวลา
เพื่อสร้างความเชื่อมั่นและความพึงพอใจสูงสุดให้ลูกค้าในระดับสากล บริษัทฯมีการยกระดับการพัฒนาทักษะบุคลากรให้มีคุณภาพทัดเทียมกับประเทศญี่ปุ่น รวมถึงมีการนำระบบการผลิต Just In Time ที่ได้รับการยอมรับและใช้ในแบรนด์รถยนต์ชั้นนำของประเทศญี่ปุ่นมาใช้ในองค์กรและเครือข่ายผู้ผลิต บริษัทฯยังมีการลงทุนนำเทคโนโลยี ซอฟต์แวร์ และเครื่องจักรที่ทันสมัย ตลอดจนมีประสิทธิภาพสูงเข้ามาใช้ในกระบวนการออกแบบและการผลิตเพื่อรองรับต่อการออกแบบชิ้นงานในอนาคตและเพิ่มความสามารถในการแข่งขันของบริษัทฯ
กลยุทธ์ด้านบุคลากร
บริษัทฯ ให้ความสำคัญต่อการพัฒนาบุคลากรอย่างต่อเนื่อง ควบคู่ไปกับการพัฒนาเทคโนโลยีในกระบวนการผลิตให้ทันสมัย และมีประสิทธิภาพสูง โดยมุ่งเน้นที่จะสร้างบริษัทฯ ให้เป็นองค์กรแห่งการเรียนรู้ และมีระบบการบริหารงานที่เป็นสากล จึงให้ความสำคัญในการพัฒนาบุคลากร ซึ่งนับเป็นปัจจัยสำคัญ ที่นำธุรกิจไปสู่ความสำเร็จอย่างแข็งแกร่ง นอกจากนี้ บริษัทฯ ยังมีการส่งเสริมวัฒนธรรมการทำงาน ที่เรียกว่า Training for the Trainer หรือระบบพี่สอนน้อง ทำให้บุคลากรใหม่ที่เข้ามาร่วมงาน ได้รับการถ่ายทอดองค์ความรู้ ตลอดจนมีการพัฒนาทักษะให้มีความเชี่ยวชาญ เพื่อสนับสนุนงานในส่วนต่างๆ ได้อย่างรวดเร็ว
การเปลี่ยนแปลงและพัฒนาการที่สำคัญ
การเปลี่ยนแปลงและพัฒนาการที่สำคัญ
| ปี | คำอธิบาย |
|---|---|
| 1,993 |
|
| 2,004 |
|
| 2,010 |
|
| 2,011 |
|
| 2,012 |
|
| 2,013 |
|
| 2,017 |
|
| 2,018 |
|
| 2,019 |
|
| 2,020 |
|
| 2,021 |
|
| 2,023 |
|
| 2,024 |
|
| 2,025 |
|
การใช้เงินที่ได้จากการระดมทุน
มีเงินที่ได้จากการเสนอขายหลักทรัพย์ที่ต้องรายงานการใช้เงินหรือไม่
ไม่มี
ข้อผูกพันที่บริษัทให้คำมั่นไว้ในแบบแสดงรายการข้อมูล
มีข้อผูกพันหรือเงื่อนไขจากการเสนอขายหรือการรับหลักทรัพย์หรือไม่
ไม่มี
นโยบายการแบ่งการดำเนินงานของกลุ่มบริษัท
รายละเอียด
ในการกำกับดูแลการดำเนินงานของบริษัทย่อยและบริษัทร่วม (ถ้ามีบริษัทร่วมในอนาคต) นั้น บริษัท ไทย ออโต ทูลส์ แอนด์ ดาย จำกัด (มหาชน) (“บริษัทฯ”) ได้กำหนดนโยบายการกำกับดูแลการดำเนินงานของบริษัทย่อยและบริษัทร่วม โดยมีวัตถุประสงค์เพื่อกำหนดมาตรการและกลไกทั้งทางตรงและทางอ้อมเพื่อให้บริษัทฯ สามารถกำกับดูแลและบริหารจัดการกิจการของบริษัทย่อยและบริษัทร่วม รวมถึงติดตามและดูแลให้บริษัทย่อยและบริษัทร่วมมีการปฏิบัติตามมาตรการและกลไกต่างๆที่กำหนดไว้ได้และเป็นไปตามนโยบายของทางบริษัทฯรวมถึงกฎหมายว่าด้วยบริษัทมหาชนจำกัด ประมวลกฎหมายแพ่งและพาณิชย์ กฎหมายว่าด้วยหลักทรัพย์และตลาดหลักทรัพย์ และกฎหมายอื่นที่เกี่ยวข้อง ตลอดจนประกาศ ข้อบังคับ และหลักเกณฑ์ต่างๆ ที่เกี่ยวข้องของคณะกรรมการกำกับตลาดทุน สำนักงานคณะกรรมการกำกับหลักทรัพย์และตลาดหลักทรัพย์ และตลาดหลักทรัพย์แห่งประเทศไทย ทั้งนี้ เพื่อรักษาผลประโยชน์ในเงินลงทุนของบริษัทฯ ในบริษัทย่อยและบริษัทร่วมดังกล่าว โดยมีรายละเอียดดังนี้
บริษัทฯ จะส่งบุคคลที่เป็นตัวแทนของทางบริษัทฯ เข้าดำรงตำแหน่งเป็นกรรมการในบริษัทย่อยและ/หรือบริษัทร่วมตามสัดส่วนการถือหุ้นของทางบริษัทฯเพื่อทำหน้าที่กำกับและดูแลให้บริษัทย่อยและ/หรือบริษัทร่วมดำเนินการให้สอดคล้องกับกฎหมาย นโยบายการกำกับดูแลกิจการที่ดี รวมทั้งนโยบายอื่นๆ ของทางบริษัทฯโดยการส่งตัวแทนของบริษัทฯเข้าไปเป็นกรรมการในแต่ละบริษัทย่อยและบริษัทร่วมจะต้องได้รับการพิจารณาและเห็นชอบโดยที่ประชุมคณะกรรมการของบริษัทฯ โดยคำนึงถึงคุณสมบัติและความเหมาะสมในด้านต่างๆที่เกี่ยวข้องของบุคคลที่จะได้รับการแต่งตั้งให้เป็นตัวแทนของทางบริษัทฯ
คณะกรรมการและผู้บริหารของบริษัทย่อยแต่ละบริษัทจะมีขอบเขตอำนาจหน้าที่และความรับผิดชอบที่สำคัญตามกฎหมายที่เกี่ยวข้อง เช่น การเปิดเผยข้อมูลเกี่ยวกับฐานะการเงินและผลการดำเนินงานให้แก่ทางบริษัทฯทราบตามกำหนดระยะเวลา โดยนำกฎหมายที่เกี่ยวข้อง ตลอดจนประกาศ ข้อบังคับและหลักเกณฑ์ต่างๆ ที่เกี่ยวข้องของคณะกรรมการกำกับตลาดทุน สำนักงานคณะกรรมการ ก.ล.ต. และตลาดหลักทรัพย์แห่งประเทศไทยมาใช้บังคับโดยอนุโลม รวมทั้งการเปิดเผยและนำส่งข้อมูลส่วนได้เสียของตนและบุคคลที่มีความเกี่ยวข้องต่อคณะกรรมการบริษัทให้ทราบถึงความสัมพันธ์และการทำธุรกรรมกับบริษัทฯ และ/หรือ บริษัทย่อย ในลักษณะที่อาจก่อให้เกิดความขัดแย้งทางผลประโยชน์ และหลีกเลี่ยงการทำรายการที่อาจก่อให้เกิดความขัดแย้งทางผลประโยชน์
หากในการเข้าทำรายการหรือการดำเนินการใดๆ ของบริษัทย่อย ซึ่งมีนัยสำคัญหรือมีผลต่อฐานะการเงินและผลการดำเนินงานของบริษัทฯ หรือเข้าข่ายหรือเป็นการได้มาหรือจำหน่ายไปซึ่งทรัพย์สินตามประกาศรายการได้มาหรือจำหน่ายไปซึ่งสินทรัพย์ หรือรายการที่เกี่ยวโยงกันตามประกาศรายการที่เกี่ยวโยงกัน ซึ่งจะส่งผลให้บริษัทฯ มีหน้าที่ต้องขออนุมัติการทำรายการจากที่ประชุมคณะกรรมการบริษัท และ/หรือ ที่ประชุมผู้ถือหุ้น และ/หรือ จากหน่วยงานที่เกี่ยวข้องตามกฎหมายก่อนการเข้าทำรายการ บริษัทย่อยจะเข้าทำรายการหรือดำเนินการนั้นได้ต่อเมื่อได้รับอนุมัติจากที่ประชุมคณะกรรมการบริษัท และ/หรือ ที่ประชุมผู้ถือหุ้นของบริษัทฯ และ/หรือ หน่วยงานที่เกี่ยวข้องตามกฏหมาย (แล้วแต่กรณี) เป็นที่เรียบร้อยแล้ว
นอกจากนี้ หากในการเข้าทำรายการหรือการเกิดเหตุการณ์บางกรณีของบริษัทย่อย อันทำให้บริษัทฯ มีหน้าที่ต้องเปิดเผยสารสนเทศต่อตลาดหลักทรัพย์แห่งประเทศไทยตามหลักเกณฑ์ที่กำหนดในประกาศที่เกี่ยวข้องกรรมการของบริษัทย่อยซึ่งเป็นตัวแทนของบริษัทฯ มีหน้าที่ต้องแจ้งมายังฝ่ายจัดการของบริษัทฯ ทันทีที่ทราบว่าบริษัทย่อยมีแผนจะเข้าทำรายการหรือการเกิดเหตุการณ์ดังกล่าว
บริษัทฯ จะกำหนดแผนงานและดำเนินการที่จำเป็นเพื่อให้มั่นใจได้ว่าบริษัทย่อยมีการเปิดเผยข้อมูลเกี่ยวกับผลการดำเนินงานและฐานะการเงินให้แก่บริษัทฯได้รับทราบตามกำหนดระยะเวลา และบริษัทฯ จะดำเนินการที่จำเป็นและติดตามให้บริษัทย่อยมีระบบในการเปิดเผยข้อมูลและระบบควบคุมภายในที่เพียงพอและเหมาะสมในการดำเนินธุรกิจ
กรรมการบริษัทฯ ซึ่งเป็นตัวแทนของบริษัทฯ ในบริษัทย่อย จะติดตามและดำเนินการที่จำเป็นในการจัดให้มีการกำหนด ทบทวน และปรับปรุงนโยบายและแผนงานที่สำคัญต่างๆ ที่เกี่ยวข้องกับการดำเนินธุรกิจของบริษัทย่อย ให้เป็นปัจจุบันและเหมาะสมกับสภาพธุรกิจของบริษัทย่อย อย่างสม่ำเสมอ
กรรมการบริษัทฯ ซึ่งเป็นตัวแทนของบริษัทฯ ในบริษัทย่อย จะพิจารณา ติดตาม และให้คำแนะนำที่จำเป็นแก่บริษัทย่อย รวมถึงจัดให้มีระบบการควบคุมภายในที่เหมาะสมและรัดกุมเพียงพอเพื่อป้องกันการทุจริตที่อาจเกิดขึ้นกับบริษัทฯและ/หรือบริษัทย่อย รวมทั้งจัดให้มีระบบการทำงานที่ชัดเจน มีประสิทธิภาพและประสิทธิผลในการดำเนินธุรกิจของบริษัทย่อย
การดำเนินกิจการของบริษัทย่อยซึ่งมีนัยสำคัญ เช่น การแต่งตั้งหรือเสนอชื่อบุคคลเป็นกรรมการในบริษัทย่อย การซื้อหรือขายหุ้น กิจการ หรือทรัพย์สินที่เป็นสาระสำคัญ การเพิ่มหรือลดทุนของบริษัทย่อย การควบหรือเลิกบริษัทย่อย และการอนุมัติงบประมาณประจำปีของบริษัทย่อย เป็นต้น กรรมการของบริษัทย่อยซึ่งเป็นตัวแทนของบริษัทฯ จะต้องได้รับอนุมัติจากคณะกรรมการบริษัทก่อนที่จะออกเสียงลงมติในที่ประชุมคณะกรรมการของบริษัทย่อย
บริษัทที่บริษัทฯ ถือหุ้นตั้งแต่ร้อยละ 10 ขึ้นไป
รายชื่อบริษัท (ถือหุ้น ≥ 10%)
| ชื่อบริษัท | ที่อยู่ | จังหวัด | รหัสไปรษณีย์ | โทรศัพท์ | โทรสาร | ประเภทธุรกิจ | ประเภทหลักทรัพย์ | จำนวนหุ้น | จำนวนหุ้นที่ชำระแล้ว |
|---|---|---|---|---|---|---|---|---|---|
| บริษัท ไทย ออโต ทูลส์ (ปทุมธานี) จำกัด (TATP) | เลขที่ 45/6 และ 45/9 หมู่ที่ 11 ตำบลคูบางหลวง อำเภอลาดหลุมแก้ว | ปทุมธานี | 12140 | 02-598-3876-9 | ออกแบบและผลิตแม่พิมพ์โลหะ อุปกรณ์จับยึดเพื่อการตรวจสอบ และอุปกรณ์จับยึดเพื่อการประกอบ | หุ้นสามัญ | 3,000,000 | 3,000,000 | |
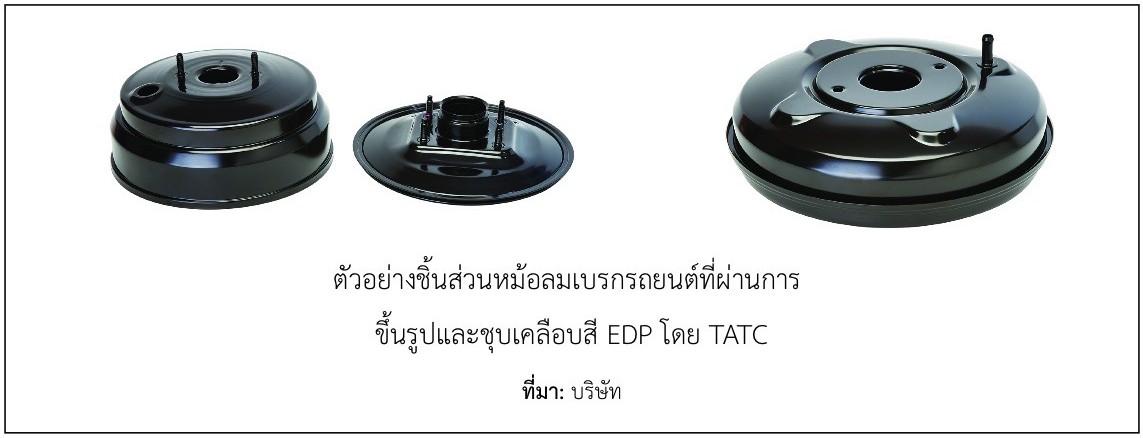
| บริษัท ไทย ออโต ทูลส์ (ชลบุรี) จำกัด (TATC) | เลขที่ 99/107 หมู่ที่ 1 ตำบลหนองบอนแดง อำเภอบ้านบึง | ชลบุรี | 20170 | 038-159-837-9 | 038-159-850 | ผลิตฝาครอบหม้อลมเบรครถยนต์ และการชุบเคลือบสีด้วยเทคโนโลยี Electro Deposition Paint (EDP) | หุ้นสามัญ | 5,000,000 | 5,000,000 |
| บริษัท ไทย ออโต ทูลส์ (อีสเทิร์น) จำกัด (TATE) | เลขที่ 123 หมู่ที่ 1 ตำบลหนองบอนแดง อำเภอบ้านบึง | ชลบุรี | 20170 | 038-110-863-5 | 038-110-866 | ผลิตชิ้นส่วนยานยนต์ โดยเน้นการผลิตชิ้นส่วนยานยนต์ที่มีปริมาณมาก (High Volume) | หุ้นสามัญ | 30,000,000 | 30,000,000 |
โครงสร้างรายได้
รายได้จากผลิตภัณฑ์/บริการ
| หมวดรายได้ | คำอธิบาย | ปีนี้ | ปีนี้ (%) | ปีก่อน | ปีก่อน (%) | 2 ปีก่อน | 2 ปีก่อน (%) |
|---|---|---|---|---|---|---|---|
| รายได้จากการดำเนินงานรวม | รายได้จากการดำเนินงานรวม | 2,610,435.76 | 100 | 2,701,582.01 | 100 | 3,002,912.3 | 100 |
| ธุรกิจผลิตชิ้นส่วนรถยนต์แบบปั๊มขึ้นรูปโลหะ | 2,328,154.87 | 89.19 | 2,388,646.97 | 88.42 | 2,808,089.97 | 93.51 | |
| ธุรกิจออกแบบและผลิตเครื่องมือสำหรับอุตสาหกรรมรถยนต์ | 281,596.26 | 10.79 | 312,231.43 | 11.56 | 193,160.62 | 6.43 | |
| รายได้อื่นๆ | 684.63 | 0.03 | 703.61 | 0.03 | 1,661.71 | 0.06 | |
| อื่น ๆ | อื่น ๆ | 0 | 0 | 0 | 0 | 0 | 0 |
รายได้จากการส่งออก
| หมวดรายได้ | คำอธิบาย | ปีนี้ | ปีนี้ (%) | ปีก่อน | ปีก่อน (%) | 2 ปีก่อน | 2 ปีก่อน (%) |
|---|---|---|---|---|---|---|---|
| รายได้รวม | รายได้จากการดำเนินงานรวม | 2,610,435.76 | 100 | 2,701,582.01 | 100 | 3,002,912.3 | 100 |
| รายได้จากในประเทศ | รายได้จากในประเทศ | 2,610,435.76 | 100 | 2,701,582.01 | 100 | 3,002,912.3 | 100 |
| รายได้จากต่างประเทศ | รายได้จากต่างประเทศ | 0 | 0 | 0 | 0 | 0 | 0 |
รายได้อื่น
| รายได้อื่นจากการดำเนินงาน | รายได้อื่นนอกเหนือจากการดำเนินงาน | ส่วนแบ่งกำไร |
|---|---|---|
| 1710 · As of year: 0.0 · Description: รายได้อื่นรวม · As of yesteryear: 0.0 · As of year before yesteryear: 0.0 · 1711 · As of year: 0.0 · Description: รายได้อื่นจากการดำเนินงาน · As of yesteryear: 0.0 · As of year before yesteryear: 0.0 | 1712 · As of year: 0.0 · Description: รายได้อื่นนอกเหนือจากการดำเนินงาน · As of yesteryear: 0.0 · As of year before yesteryear: 0.0 | 1713 · As of year: 0.0 · Description: ส่วนแบ่งกำไร (ขาดทุน) · As of yesteryear: 0.0 · As of year before yesteryear: 0.0 |
ลักษณะผลิตภัณฑ์หรือบริการ
ประเภทธุรกิจ
3114
กลุ่มธุรกิจ
| กลุ่มธุรกิจ | คำอธิบาย | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
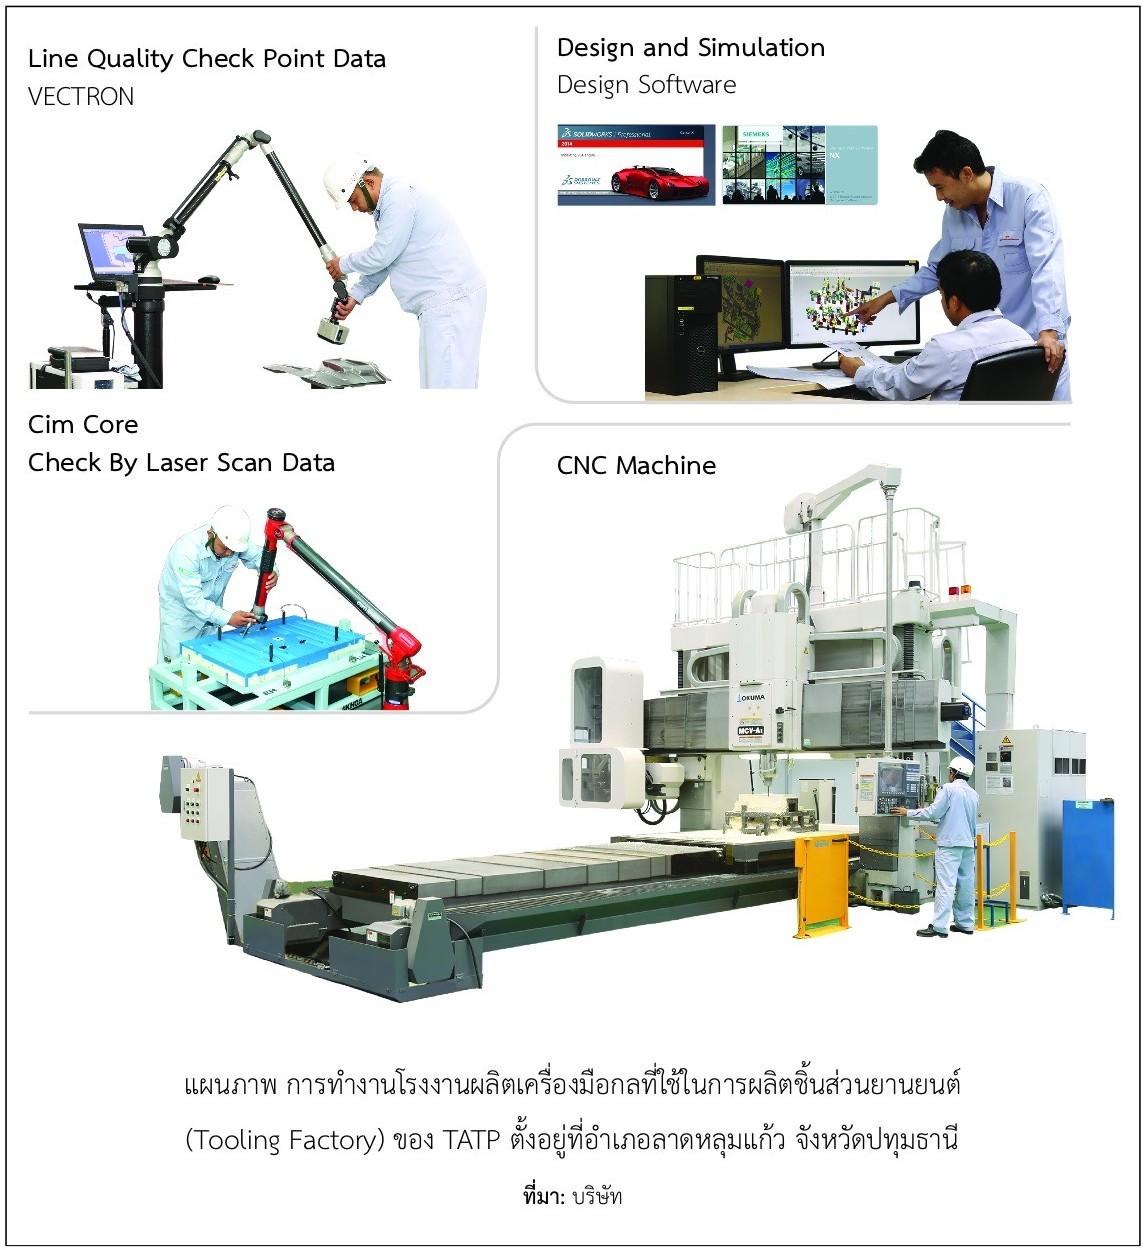
| (1) ธุรกิจออกแบบและผลิตเครื่องมือสำหรับอุตสาหกรรมรถยนต์ (“Tooling”) | ประกอบไปด้วยผลิตภัณฑ์หลัก 3 ประเภท ได้แก่ 1. แม่พิมพ์โลหะ (Dies) 2. อุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) 3. อุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) โดยผลิตภัณฑ์และการบริการดังกล่าวอยู่ภายใต้ การดำเนินงานของ TATP มีรายละเอียดของ แต่ละผลิตภัณฑ์ดังนี้ 1.1 แม่พิมพ์โลหะ (Dies) แม่พิมพ์โลหะ (Dies) เป็นส่วนสำคัญของการผลิตชิ้นส่วนรถยนต์ ซึ่งรถยนต์ทุกคันจะประกอบด้วยชิ้นส่วนโลหะที่ต้องผ่านการขึ้นรูปจาก แม่พิมพ์โลหะและทุกชิ้นส่วนที่นำมาประกอบกันจะต้องได้มาตรฐานสูงสุด จากการสั่งสมประสบการณ์และองค์ความรู้มาอย่างยาวนานทำให้กลุ่มบริษัทมีบุคลากรที่มีคุณภาพมีองค์ความรู้และมีเทคโนโลยีที่ได้รับการถ่ายทอดมาจากบริษัทผู้ผลิตชิ้นส่วนของประเทศญี่ปุ่นอีกทั้งกลุ่มบริษัทได้ลงทุนในชอฟต์แวร์การออกแบบและเทคโนโลยีเครื่องจักรที่มีประสิทธิภาพสูงมาใช้ ทำให้ TATP มีชื่อเสียงและได้รับการยอมรับจากลูกค้าในด้านการออกแบบและสร้างแม่พิมพ์โลหะที่มีคุณภาพและได้มาตรฐานทัดเทียมกับผู้ผลิตในประเทศญี่ปุ่น ทั้งนี้บริษัทฯยังให้ความสำคัญกับความทันสมัยของเครื่องมือและอุปกรณ์ต่างๆที่ส่งเสริมการผลิตเครื่องมือ โดยทางบริษัทฯ ได้มีการลงทุนนำระบบชอฟต์แวร์โปรแกรมคอมพิวเตอร์ 3D มาใช้ในการออกแบบแม่พิมพ์และจำลองการขึ้นรูปชิ้นส่วนยานยนต์ ได้แก่
โดยตลอดกระบวนการผลิตจะมีการทำงานร่วมกับลูกค้าอย่างใกล้ชิดและมีการตรวจสอบการควบคุมคุณภาพขั้นสูงสุด ภายใต้การดำเนินงานของ TATP ซึ่งมีทีมวิศวกรและช่างผู้ชำนาญการ ทำให้บริษัทฯ ได้รับความไว้วางใจจากลูกค้าที่เป็น OEM Supplier Tier 1 ทั้งที่อยู่ภายในกลุ่มอุตสาหกรรมยานยนต์, ผู้ผลิตรถยนต์ และอุตสาหกรรมอื่นๆ รวมถึงลูกค้าที่เป็น Car Brand ธุรกิจออกแบบและผลิตแม่พิมพ์โลหะและอุปกรณ์จับยึด นับเป็นส่วนสำคัญที่สร้างความแข็งแกร่งและเป็นจุดขายสำคัญ ที่ทำให้ลูกค้าไว้วางใจเลือกกลุ่มบริษัทให้เป็นผู้ผลิตชิ้นส่วนด้วย เนื่องจากสามารถตอบโจทย์ทั้งความรวดเร็วในการผลิต คุณภาพ และต้นทุน โดยลูกค้าส่วนใหญ่ที่สั่งซื้อแม่พิมพ์จาก TATP จะมีการว่าจ้างให้กลุ่มบริษัท ทำงานผลิตชิ้นส่วนยานยนต์เพื่อป้อนให้แก่ลูกค้า หลังจากการทำงานออกแบบและผลิตแม่พิมพ์โลหะแล้วเสร็จตามข้อกำหนด ภายใต้มาตรฐานการทำงานอย่างเป็นระบบ ประสบการณ์อย่างยาวนาน ความรู้ลึกรู้จริง และการติดตั้งเครื่องจักรประสิทธิภาพสูง ลูกค้าสามารถมั่นใจได้ถึงคุณภาพ ความถูกต้อง แม่นยำ และรวดเร็ว โดยตั้งแต่การออกแบบจำนวนกระบวนการ (Process Sheet) การกำหนดขนาดของแม่พิมพ์ (Tons Press) ที่จะมีการประเมินจำนวนรวมของชิ้นงานตั้งแต่เริ่มการผลิตจนจบการผลิตของรถยนต์รุ่นนั้น และกำหนดประเภทของแม่พิมพ์ จะมีการสื่อสารและทำงานกับลูกค้าอย่างใกล้ชิด ขณะที่ในขั้นตอนการออกแบบแม่พิมพ์ มีการลงทุนใช้โปรแกรมเขียนแบบทันสมัย มีการประมวลผลแบบ 3 มิติ (CAD) ที่มีความแม่นยำสูง และประมวลผลการออกแบบชิ้นส่วนแม่พิมพ์โดยใช้โปรแกรมจำลองการปั๊มขึ้นรูปชิ้นงาน (Stamping Simulation Software) ซึ่งเป็นโปรแกรมที่มีประสิทธิภาพสูง พร้อมแสดงผลเพื่อยืนยันการดำเนินขั้นตอนต่อไปได้อย่างถูกต้อง ภายในโรงงานของ TATP ติดตั้งเครื่อง CNC Machining Center ที่มีประสิทธิภาพสูง และเป็นรุ่นเดียวกันกับที่ใช้ในโรงงานผลิตชั้นนำของประเทศญี่ปุ่นลูกค้าจึงมั่นใจได้ถึงคุณภาพการสร้างแม่พิมพ์ ว่าจะได้โครงสร้าง การกัดเหล็กแม่พิมพ์โลหะ เป็นไปตามแบบอย่างถูกต้อง แม่นยำ ขณะที่ในขั้นตอนการประกอบ การปรับแต่งแม่พิมพ์ การจำลองการผลิต อยู่ภายใต้การควบคุมและการดำเนินงานของทีมวิศวกรที่และช่างเทคนิคที่มีความเชี่ยวชาญสูง ขั้นตอนการทำงานในการออกแบบและสร้างแม่พิมพ์โลหะสามารถสรุปได้ดังนี้ 1. ขั้นการเตรียมงานและการออกแบบ ซึ่งขั้นตอนนี้ใช้โปรแกรมคอมพิวเตอร์ ที่แสดงผล 3 มิติ (CAD) ในการออกแบบและสร้างแบบจำลองเพื่อวิเคราะห์การทำงานของแม่พิมพ์โลหะเป็นหลัก โดยมีขั้นตอนดังนี้ 1.1 TATP ได้รับข้อมูลทางเทคนิครวมถึงลักษณะของแม่พิมพ์และรายละเอียดของชิ้นงานตามความต้องการของลูกค้า 1.2 ทำการออกแบบแม่พิมพ์โลหะด้วยโปรแกรมเขียนแบบ CAD 1.3 การกัดขึ้นรูปโฟมเพื่อทำโครงสร้างเหล็กหล่อ (Full Mold Casting) 2. ขั้นการผลิต ซึ่งในขั้นตอนนี้อาศัยความเชี่ยวชาญและความชำนาญของทีมวิศวกรและช่างเทคนิค ในการกลึง กัดปาดผิว ส่วนประกอบแม่พิมพ์โลหะ โดยวิธีการกัดขึ้นรูป (CNC Milling) การตัดด้วยลวด (CNC Wire Cut) และการเจียรปรับแต่งแม่พิมพ์ (Fitting and Finishing Dies) โดยมีขั้นตอนดังนี้ 2.1 การหล่อเหล็ก (Casting) เพื่อทำโครงสร้างตัวแม่พิมพ์ 2.2 การกัดขึ้นรูปโดยใช้เครื่อง CNC เพื่อทำการกัดเหล็กแม่พิมพ์โลหะและผลิตตามแบบจำลอง 2.3 การประกอบชิ้นส่วน (Dies Assembly) 2.4 การเจียรปรับแต่งแม่พิมพ์ (Fitting and Finishing Dies) 3.การตรวจสอบคุณภาพโดยการทดลองปั๊มขึ้นรูปชิ้นส่วนจริง ด้วยเครื่อง Tryout Press Machine รวมถึงทดสอบความสม่ำเสมอในการทำงานของแม่พิมพ์โลหะ 4.นำแม่พิมพ์โลหะที่สร้างเสร็จสมบูรณ์พร้อมใช้งาน ไปปั๊มขึ้นรูปชิ้นงานที่โรงงานของ TAT TATE TATC หรือที่โรงงานของลูกค้า และส่งมอบงานที่แล้วเสร็จให้แก่ลูกค้า ตารางเปรียบเทียบกำลังการผลิตสูงสุดและการใช้กำลังการผลิตจริง ในการออกแบบและสร้างแม่พิมพ์โลหะของ TATP ในปี 2566-2568
ที่มา: บริษัทฯ หมายเหตุ:
จากนโยบายของบริษัทฯ ที่มุ่งมั่นทำการผลิตสินค้าที่มีคุณภาพ ส่งมอบตรงเวลา ด้วยราคาที่เหมาะสม ตลอดจนกระบวนการออกแบบและสร้างแม่พิมพ์โลหะฝ่ายวิศวกรรมให้ความสำคัญในการทำงานร่วมกับลูกค้าอย่างใกล้ชิดเพื่อให้การออกแบบและสร้างแม่พิมพ์โลหะตรงตามข้อกำหนดทางเทคนิค ได้มาตรฐานตามรายละเอียดและข้อกำหนดของลูกค้า ปัจจุบัน TATP รับงานออกแบบและสร้างแม่พิมพ์โลหะ 3 ประเภท ได้แก่
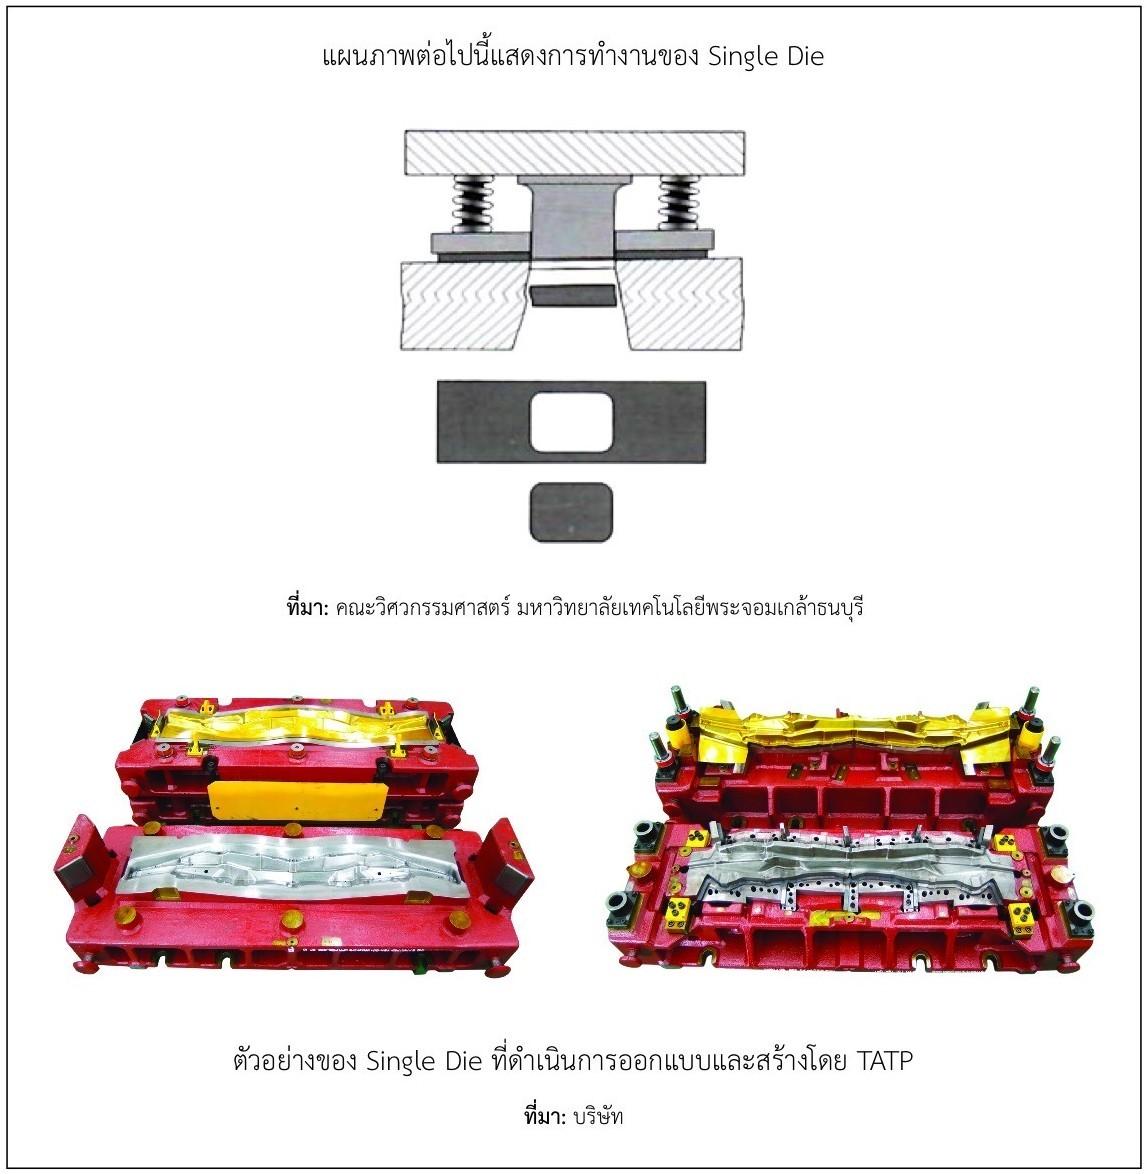
โดยมีรายละเอียดของแม่พิมพ์โลหะแต่ละประเภทดังนี้ 1) แม่พิมพ์โลหะแบบเดี่ยว (Single Die) แม่พิมพ์โลหะแบบเดี่ยว (Single Die) คือ แม่พิมพ์โลหะที่มีการทำงานในรูปแบบที่ไม่ซับซ้อนซึ่งเป็นการทำงานรูปแบบเดียว ง่ายต่อการวางรูปแบบการผลิตโดยแม่พิมพ์โลหะแบบเดี่ยวจะมีการทำงาน 1 รูปแบบต่อ 1 สถานี เช่น แม่พิมพ์ตัดเฉือน แม่พิมพ์เจาะรู แม่พิมพ์พับ เป็นต้น สำหรับการกำหนดไลน์การผลิตของกลุ่มบริษัทส่วนใหญ่จะใช้แม่พิมพ์ชนิดนี้จำนวนหลายชุดในการผลิต 1 ชิ้นงาน (จำนวนแม่พิมพ์ที่ใช้จะขึ้นอยู่กับความซับซ้อนของชิ้นงาน) เนื่องจากลักษณะงานสำหรับการผลิตจะต้องมีการผ่านแม่พิมพ์ชนิดนี้ในหลายขั้นตอน โดยสายการผลิตจะประกอบด้วยแม่พิมพ์เดี่ยวหลายชุดและแต่ละชุดจะทำงานเพียง 1 ขั้นตอน ดังรูปตัวอย่าง
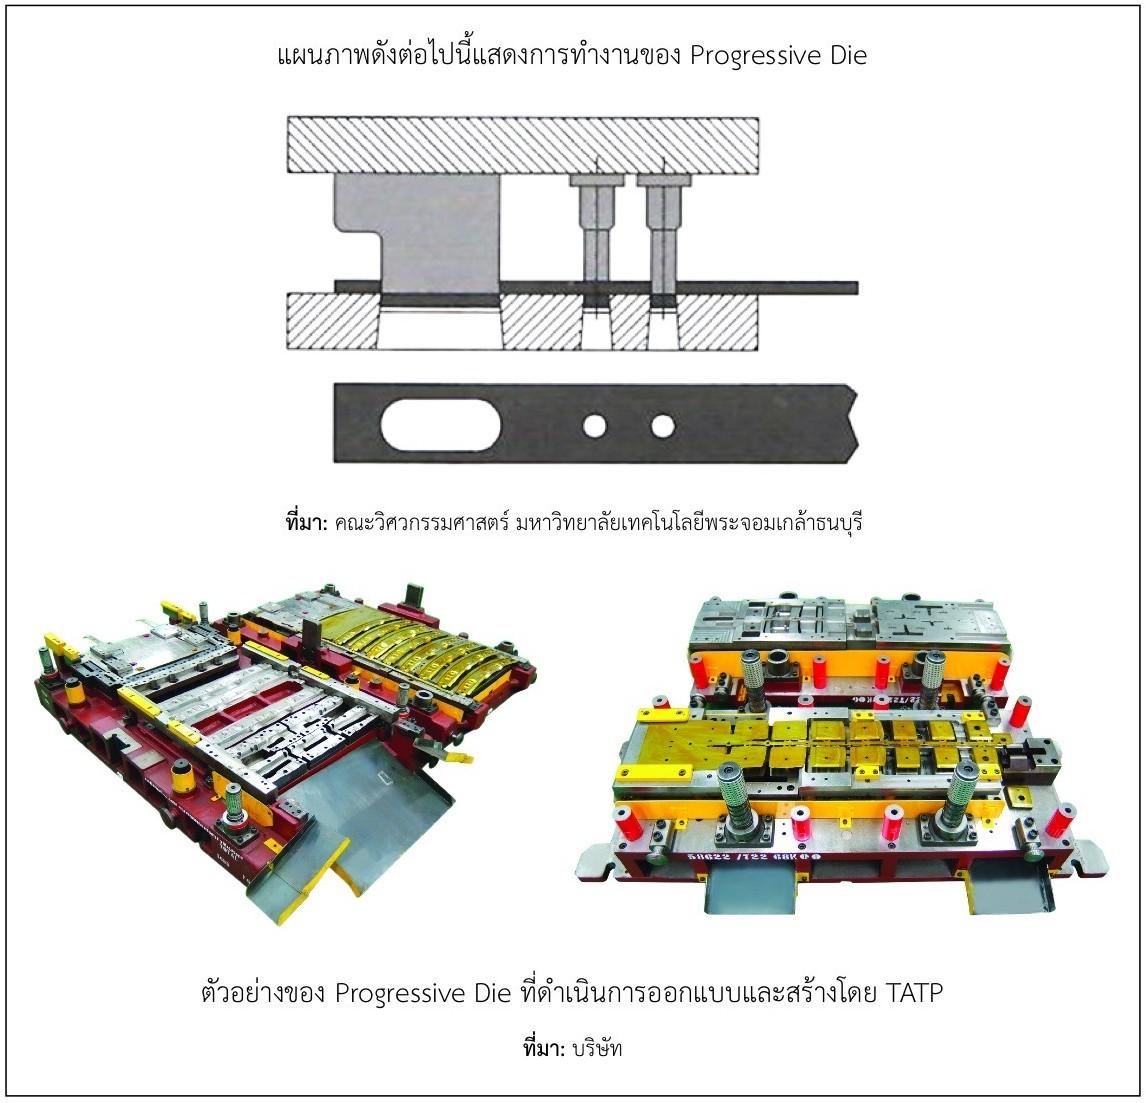
2) แม่พิมพ์โลหะแบบต่อเนื่อง (Progressive Die) แม่พิมพ์โลหะแบบต่อเนื่อง (Progressive Die) คือ ชุดแม่พิมพ์โลหะที่มีการทำงานในรูปแบบซับซ้อนขึ้นมากกว่าแม่พิมพ์โลหะแบบเดี่ยว (Single Die) คือสามารถผลิตชิ้นงานได้ทีละหลายขั้นตอนจนจบกระบวนการในแม่พิมพ์เพียง 1 ชุด โดยวัตถุดิบจะถูกป้อนเข้าเครื่องจักรและจะผ่านการทำงานหลายขั้นตอน เช่น เจาะรู ตัดขอบ การปั้มรูป ดัดชิ้นงาน ตัดแบ่งชิ้นงาน เป็นต้น (ขึ้นอยู่กับความซับซ้อนของชิ้นงาน) จนได้รูปร่างชิ้นงานที่ต้องการ การออกแบบและสร้างแม่พิมพ์โลหะแบบต่อเนื่องเป็นการออกแบบให้แม่พิมพ์มีสถานีการทำงานมากกว่า 1 สถานี (Process) ขึ้นไปรวมอยู่ในชุดแม่พิมพ์เดียวนั้นแต่ละสถานี (Process) การทำงานจะเรียงตัวอยู่ในแนวเดียวกัน จึงเป็นงานที่ต้องอาศัยความเชี่ยวชาญสูงในการผลิตแม่พิมพ์ชนิดนี้ กระบวนการปั๊มขึ้นรูปชิ้นส่วนด้วยแม่พิมพ์โลหะแบบต่อเนื่อง (Progressive Die) จะมีราคาค่อนข้างสูง แต่เป็นที่นิยมในอุตสาหกรรมที่ผลิตชิ้นส่วนยานยนต์ เพราะสามารถรองรับการผลิตชิ้นงานจำนวนมากๆ (High Volume Manufacturing) ทำให้สามารถช่วยลดต้นทุนในเรื่องของการตั้งสายการผลิต จำนวนคน และจำนวนเครื่องจักร ในกระบวนการปั๊มชิ้นส่วนด้วยแม่พิมพ์ชนิดนี้จะป้อนชิ้นงานโดยสามารถทำด้วยมือคนหรือใช้เครื่องป้อน (Feed Coil) โดยทำการป้อนแผ่นเหล็กเข้าไปในแม่พิมพ์ Step แรกซึ่งมี Stopper กำหนดจุดเริ่มต้น แล้วปั๊มเพื่อเจาะรู หลังจากผ่านการเจาะรูแล้ว เครื่องป้อน (Feed Coil) จะถูกป้อนชิ้นงานเคลื่อนที่ไปยังสถานี (Step) อื่นโดยจะใช้ไพลอต (Pilot) เป็นตัวกำหนดตำแหน่ง ซึ่งชิ้นงานจะถูกป้อนไปเรื่อยๆ จนถึงสถานีสุดท้ายที่เป็นการตัดแผ่นชิ้นงานให้หลุดออกมา เมื่อชิ้นงานหลุดออก แผ่นป้อนชิ้นงานจะถูกหยุดในตำแหน่งที่กำหนด จากนั้นขั้นตอนต่อไปก็จะเริ่มต้นเช่นนี้เรื่อยๆ
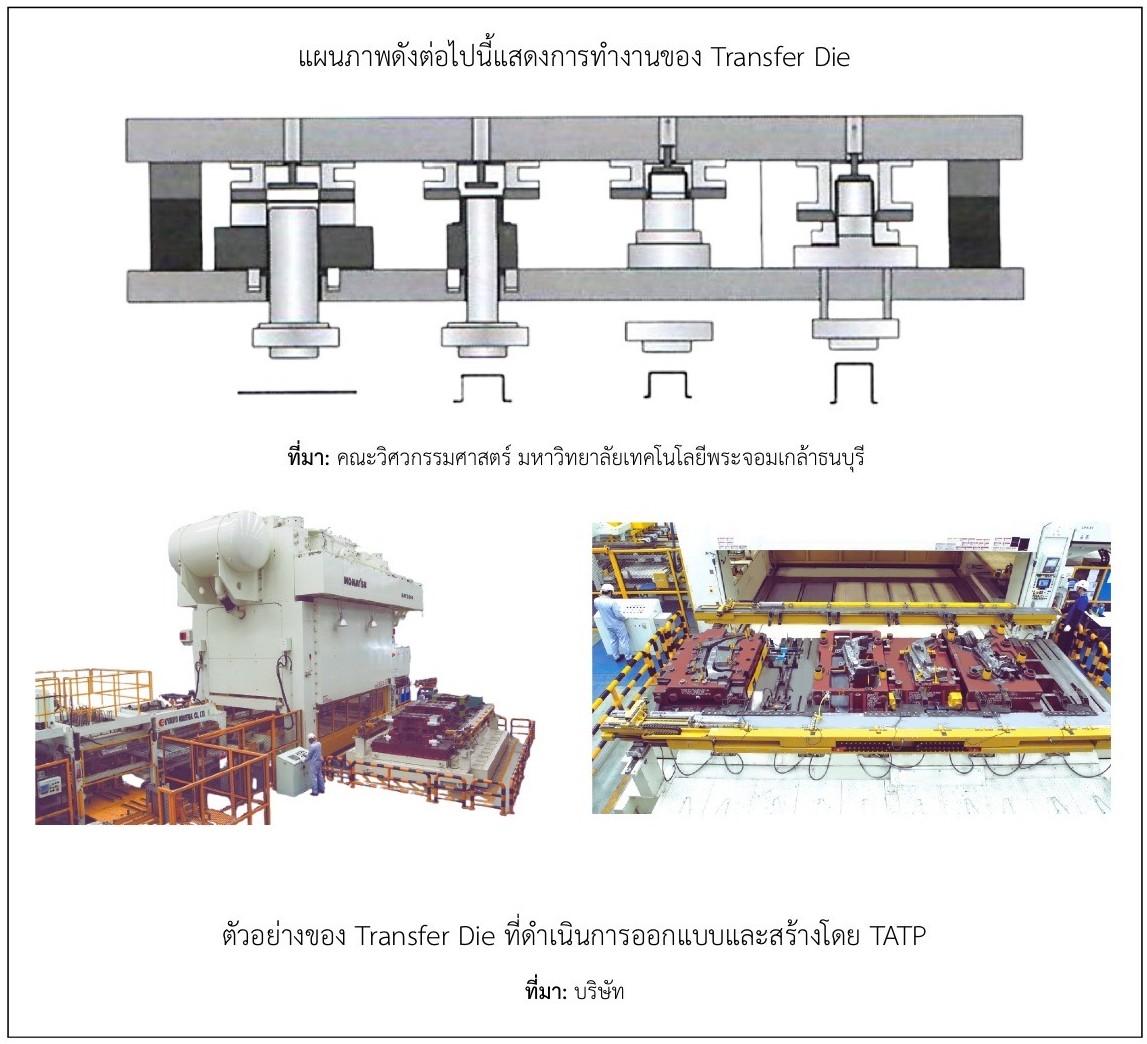
3) แม่พิมพ์โลหะแบบส่งผ่านอัตโนมัติ (Transfer Die) แม่พิมพ์โลหะแบบส่งผ่านอัตโนมัติ (Transfer Die) คือ ชุดแม่พิมพ์ที่มีมากกว่า 1 สถานีการทำงาน โดยจะใช้กับเครื่องจักรขนาดใหญ่ที่มีกำลังสูง ซึ่งการทำงานของแม่พิมพ์โลหะแบบส่งผ่านอัตโนมัติ (Transfer Die) จะเริ่มจากการวางแผ่นเหล็ก ใส่ในถาดป้อน และแผ่นเหล็กจะถูกแขนกลจับจากถาดป้อนไปใส่ในแม่พิมพ์ชุดที่ 1 เพื่อปั๊มชิ้นงานจากนั้นแขนกลจะจับชิ้นงานจากแม่พิมพ์ชุดที่ 1 ไปใส่ในแม่พิมพ์ชุดที่ 2 เพื่อปั๊มชิ้นงานในขั้นตอนถัดไปซึ่งชิ้นงานจะถูกป้อนและปั๊มขึ้นรูปไปทีละขั้นตอนจนผ่านแม่พิมพ์ชุดสุดท้าย จึงจะได้ชิ้นงานสำเร็จรูปออกมาจากกระบวนการผลิต การออกแบบและสร้างแม่พิมพ์โลหะแบบส่งผ่านอัตโนมัติ (Transfer Die) จะมีความซับซ้อนมากกว่าแม่พิมพ์โลหะเดี่ยว (Single Die) ซึ่งเป็นอีกบทพิสูจน์ ที่แสดงให้เห็นถึง คุณภาพ ความสามารถ และความเชี่ยวชาญของทีมวิศวกรและช่างเทคนิคที่ก้าวล้ำไปอีกขั้น โดยแม่พิมพ์ชนิดนี้จะใช้งานร่วมกับอุปกรณ์ลำเลียงชิ้นงาน เช่น แขนกล หรือ สายพานลำเลียง (Conveyer) หรืออุปกรณ์ใช้จับชนิดอื่นๆ ในการส่งชิ้นงานไปยังสถานีต่อๆไป ทำให้มีค่าใช้จ่ายในการออกแบบและผลิตแม่พิมพ์ค่อนข้างสูง จึงเหมาะแก่การผลิตชิ้นงานจำนวนมาก (High Volume Manufacturing) และการผลิตชิ้นส่วนที่มีขนาดใหญ่ที่ต้องการความรวดเร็วในการผลิตสูง
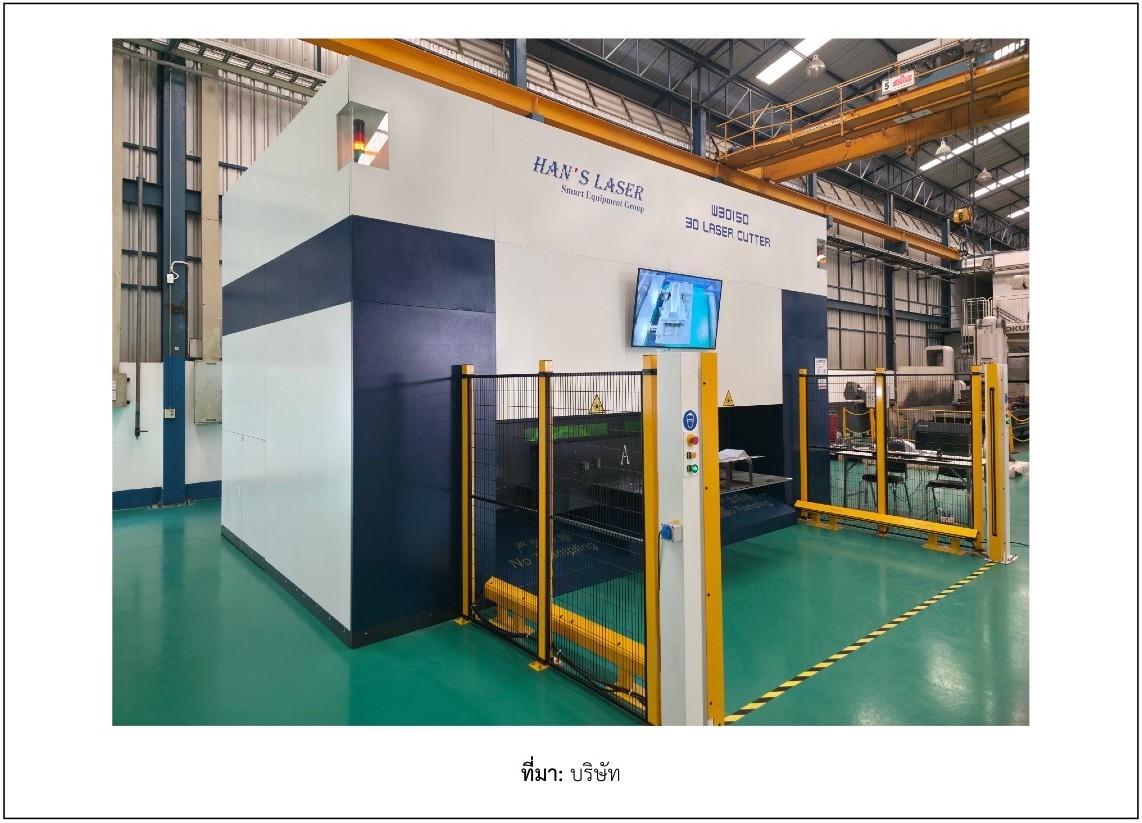
เครื่อง Laser 3D ช่วยลดขั้นตอนการผลิตแม่พิมพ์
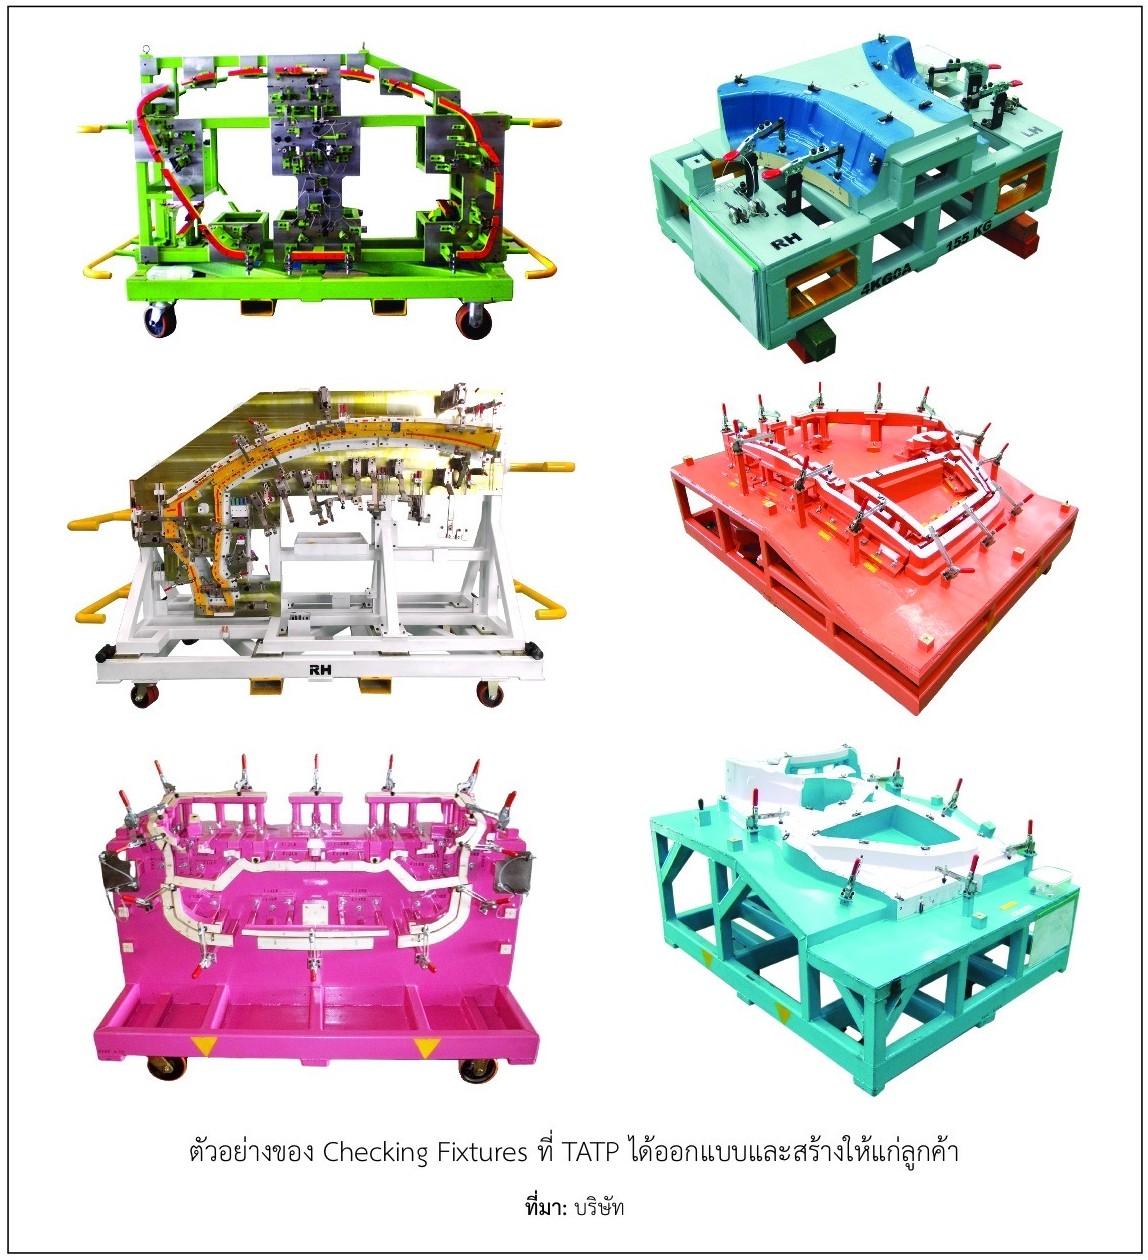
1.2 อุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) เครื่องมือตรวจสอบคุณภาพของผลิตภัณฑ์ เป็นอุปกรณ์สำคัญของกระบวนการผลิตยานยนต์ที่ทุกชิ้นส่วนในรถยนต์ทุกคันต้องได้มาตฐานการผลิตเดียวกัน อุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) ถือเป็นเครื่องมือวัดชนิดหนึ่งที่มีลักษณะเฉพาะ คือมีการออกแบบให้มีรูปร่างสำหรับตรวจสอบชิ้นงานนั้นโดยเฉพาะ โดยมีทั้งแบบตรวจวัดชิ้นงานเดี่ยว (Single Part) และชิ้นงานที่มีการประกอบกันหลายชิ้น (Componence Parts) การวัดชิ้นงานบนอุปกรณ์จับยึดเพื่อการตรวจสอบจะต้องมีการใช้เครื่องมือวัดชนิดอื่น เช่น Taper Gauge มาช่วยเพื่ออ่านค่าพิกัดที่ตรวจวัด ได้แก่ ขนาดของขอบชิ้นงาน (Trim line) และตรวจผิวชิ้นงาน (Surface) เพื่อให้ค่าอยู่ในมาตรฐานตาม Check Sheet Inspection จากฐานความเชี่ยวชาญการผลิตแม่พิมพ์โลหะ (Dies) ภายใต้การดำเนินงานของ TATP ซึ่งมีทีมวิศวกรและช่างเทคนิค ที่มีความชำนาญสูง กลุ่มบริษัท ยังได้รับความไว้วางใจ จากผู้ผลิตรถยนต์และผู้ผลิตชิ้นส่วน ให้ออกแบบและสร้างอุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) โดยนับเป็นบริษัทผู้ผลิตของคนไทยที่มีความเชี่ยวชาญในการออกแบบและสร้างเครื่องมือสำหรับตรวจสอบชิ้นส่วนยานยนต์ สำหรับลูกค้าของกลุ่มบริษัท ที่ไว้วางใจให้บริษัทผลิตอุปกรณ์จับยึดเพื่อการตรวจสอบ ประกอบด้วย ลูกค้าในกลุ่ม OEM Supplier Tier 1 และลูกค้าบริษัทผู้ผลิตรถยนต์ (Car Brand) โดยชิ้นงานที่ผลิตเสร็จสมบูรณ์แล้ว จะเป็นกรรมสิทธิ์ของลูกค้าผู้ว่าจ้าง และถูกส่งไปยังโรงงานผลิตของลูกค้า โดยมีเพียงส่วนน้อยที่จะถูกจัดเก็บอยู่ที่โรงงานผลิตของกลุ่มบริษัท สำหรับนำไปใช้ตรวจสอบชิ้นส่วนที่ทางกลุ่มบริษัท มีการผลิตต่อไป ขั้นตอนการทำงานในการออกแบบและสร้างอุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) สรุปได้ดังนี้ 1) ขั้นการเตรียมงานและการออกแบบ 1.1 TATP ได้รับข้อมูลทางเทคนิคและรายละเอียดเกี่ยวกับลักษณะของชิ้นงานที่ต้องการตรวจสอบชิ้นงานจากลูกค้า 1.2 ออกแบบอุปกรณ์จับยึดเพื่อการตรวจสอบ (C/F) โดยใช้โปรแกรมเขียนแบบ CAD 1.3 การจัดเตรียมวัสดุ 2) ขั้นการผลิต 2.1 การกัดขึ้นรูป (CNC Milling) 2.2 การประกอบและปรับแต่ง (Assembly and Finishing) 3) การตรวจสอบคุณภาพอุปกรณ์จับยึดเพื่อการตรวจสอบ (C/F) โดยตรวจสอบคุณภาพตามข้อกำหนดลูกค้า 4) การส่งมอบงาน (Delivery) ตารางเปรียบเทียบการใช้กำลังการผลิตสูงสุดและการใช้กำลังการผลิตจริงสำหรับการออกแบบและสร้างอุปกรณ์จับยึดเพื่อการตรวจสอบของ TATP ในปี 2566-2568
ที่มา: บริษัทฯ หมายเหตุ:
อุปกรณ์จับยึดเพื่อการตรวจสอบ (Checking Fixtures) จะแปรเปลี่ยนไปตามลักษณะรูปร่างของชิ้นงาน และจุดที่ต้องการตรวจสอบ ซึ่งมีทั้งแบบธรรมดาไปจนถึงแบบที่ยุ่งยากซับซ้อนและมีราคาแพง ซึ่งเป็นอุปกรณ์ที่ได้รับการออกแบบและสร้างขึ้นเพื่อช่วยลดเวลาการทำงานในการตรวจสอบและทำให้การตรวจสอบมีความแม่นยำยิ่งขึ้น
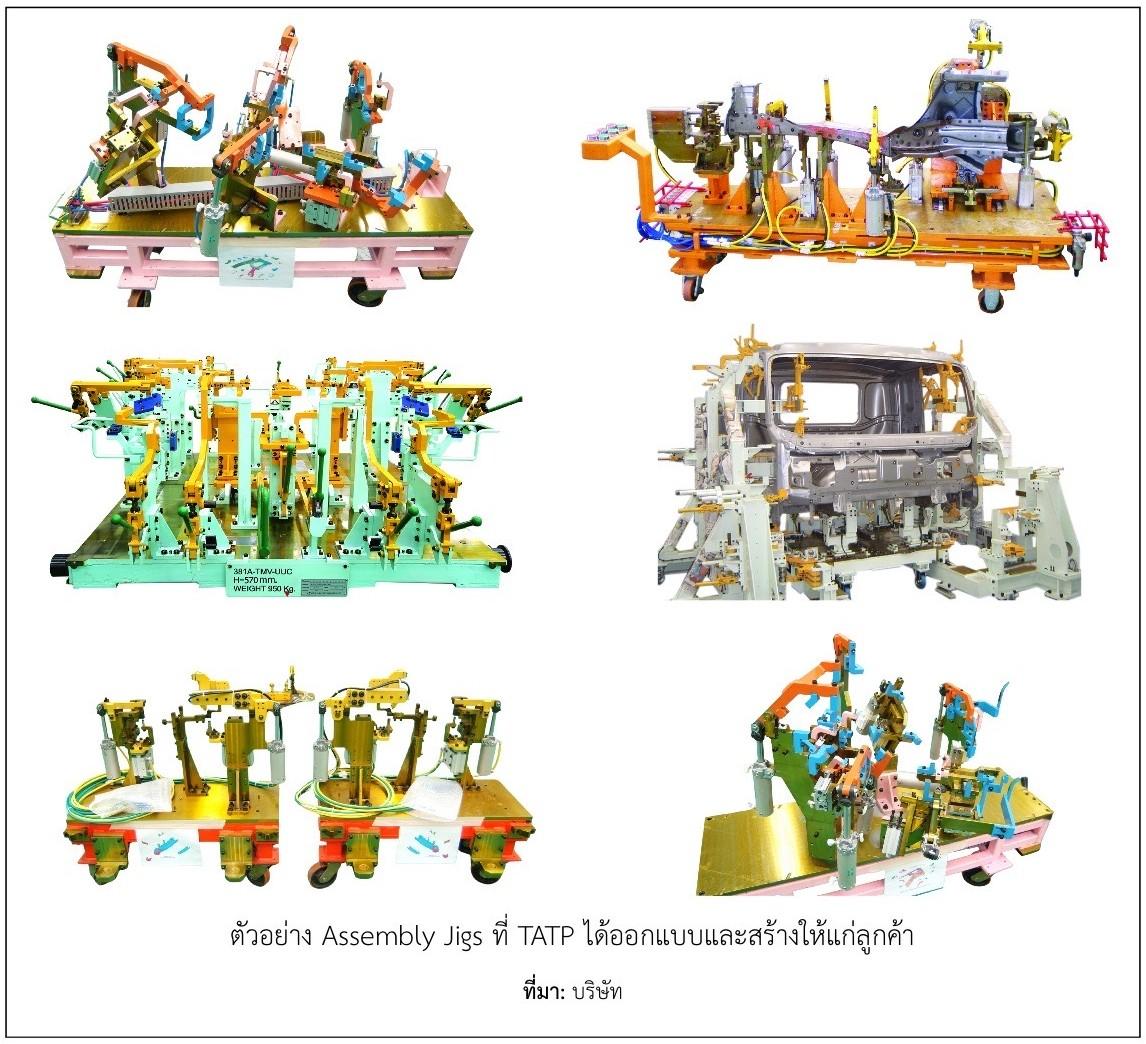
1.3 อุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) อุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) เป็นส่วนสำคัญสำหรับขั้นตอนการผลิตและประกอบชิ้นส่วนรถยนต์ โดยเป็นอุปกรณ์ที่ใช้ในการจับยึดชิ้นส่วนรถยนต์ เพื่อเชื่อมและประกอบชิ้นส่วนต่างๆ เข้าด้วยกัน อุปกรณ์จับยึดเพื่อการประกอบ เป็นงานที่ผลิตตามคำสั่งที่เฉพาะเจาะจงสำหรับสายการผลิตรถยนต์ของแต่ละรุ่น ในการออกแบบและสร้างอุปกรณ์จับยึดเพื่อการประกอบ ทีมวิศวกรของ TATP จะศึกษารายละเอียดและข้อกำหนดทางเทคนิคของลูกค้า เพื่อทำการออกแบบ ทำแบบจำลอง การเชื่อมประกอบ โดยคำนวณการเคลื่อนไหวของอุปกรณ์ตามหลักการยศาสตร์ (Ergonomics) หลักที่คำนึงถึงความปลอดภัยในการทำงาน จากนั้นจึงดำเนินการผลิตอุปกรณ์ ทั้งนี้ ลูกค้าที่สำคัญของ TATP ได้แก่ บริษัทผู้ผลิตรถยนต์ (Car Brand) และลูกค้า OEM Supplier Tier 1 โดยในการผลิตอุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) เป็นอีกความเชี่ยวชาญของTATP ภายใต้การดำเนินงานโดย TATP ที่ได้รับการยอมรับถึงคุณภาพมาตรฐานระดับสากล โดย TATP ถือเป็นบริษัทของคนไทยที่มีประสบการณ์ในการผลิตเครื่องมือสำคัญที่ใช้ในกระบวนการผลิตยานยนต์มาอย่างยาวนาน ขั้นตอนการทำงานในการออกแบบและสร้างอุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) สรุปได้ดังนี้ 1) ขั้นการเตรียมงานและออกแบบ 1.1 TATP ได้รับข้อมูลทางเทคนิคและรายละเอียดเกี่ยวกับลักษณะของชิ้นงานที่ต้องการนำมาประกอบจากลูกค้า 1.2 ออกแบบอุปกรณ์จับยึดเพื่อการประกอบ (Jigs) โดยใช้โปรแกรมเขียนแบบ CAD 1.3 การจัดเตรียมวัสดุ 2) ขั้นการผลิต 2.1 การทำโครงสร้างอุปกรณ์จับยึดเพื่อการประกอบ (CNC Machine) 2.2 การประกอบและปรับแต่ง (Assembly and Finishing) 3) การตรวจสอบอุปกรณ์จับยึดเพื่อการประกอบ โดยการทดลองนำชิ้นส่วนยานยนต์ (Single Part) มาเชื่อมประกอบจนเป็นชิ้นงานสำเร็จรูป (Componence Parts) ที่ได้คุณภาพตามความต้องการของลูกค้า 4) การส่งมอบงาน (Delivery) โดยการติดตั้งและทดลองประกอบชิ้นส่วนที่โรงงานของลูกค้า ตารางเปรียบเทียบการใช้กำลังการผลิตสูงสุดและการใช้กำลังการผลิตจริงในการออกแบบและสร้างอุปกรณ์จับยึดเพื่อการประกอบของ TATP ในปี 2566-2568
ที่มา: บริษัทฯ หมายเหตุ:
อุปกรณ์จับยึดเพื่อการประกอบ (Assembly Jigs) เป็นเครื่องมือสำหรับงานในอุตสาหกรรมที่มีการผลิตชิ้นงานที่มีชิ้นส่วนจำนวนมาก เช่น อุตสาหกรรมยานยนต์ โดยหลักการทำงานของอุปกรณ์จับยึดเพื่อการประกอบ คือเพื่อจับยึดชิ้นงานหลายๆชิ้น วางลงที่พินกำหนดตำแหน่ง (Locator Pin) ในการประกอบชิ้นงานซึ่งจะใช้เครื่องเชื่อมจุด (Spot Welding) โดยการปล่อยกระแสไฟฟ้าให้แผ่นโลหะยึดติดกันแน่น ตามจุดที่กำหนดตามแบบ จึงทำให้ชิ้นงานทุกชิ้นที่ประกอบขึ้นมีขนาดเท่ากัน ตลอดจนได้คุณภาพตรงตามมาตรฐานเหมือนกันทั้งหมด กระบวนการผลิตอุปกรณ์จับยึดเพื่อการประกอบของกลุ่มบริษัท ได้รับการรับรองมาตรฐานสากล ทั้งในด้านคุณภาพ ความปลอดภัย และสิ่งแวดล้อม โดยทางกลุ่มบริษัท มีการลงทุนเพื่อนำเทคโนโลยีที่ทันสมัยมาใช้ในขั้นตอนการออกแบบและการจำลองการผลิตต่างๆ เพื่อประเมินความเสี่ยงและการตรวจสอบคุณภาพก่อนนำชิ้นงานไปใช้จริง รวมถึงการนำหุ่นยนต์อุตสาหกรรม (Robotics) หรือระบบอัตโนมัติมาใช้ในการผลิตมากขึ้น โดยมีการเตรียมความพร้อมพัฒนาบุคลากรให้ยกระดับขีดความสามารถในการใช้เครื่องมือที่ทันสมัย เพื่อช่วยให้การผลิตรวดเร็วและแม่นยำมากยิ่งขึ้น
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
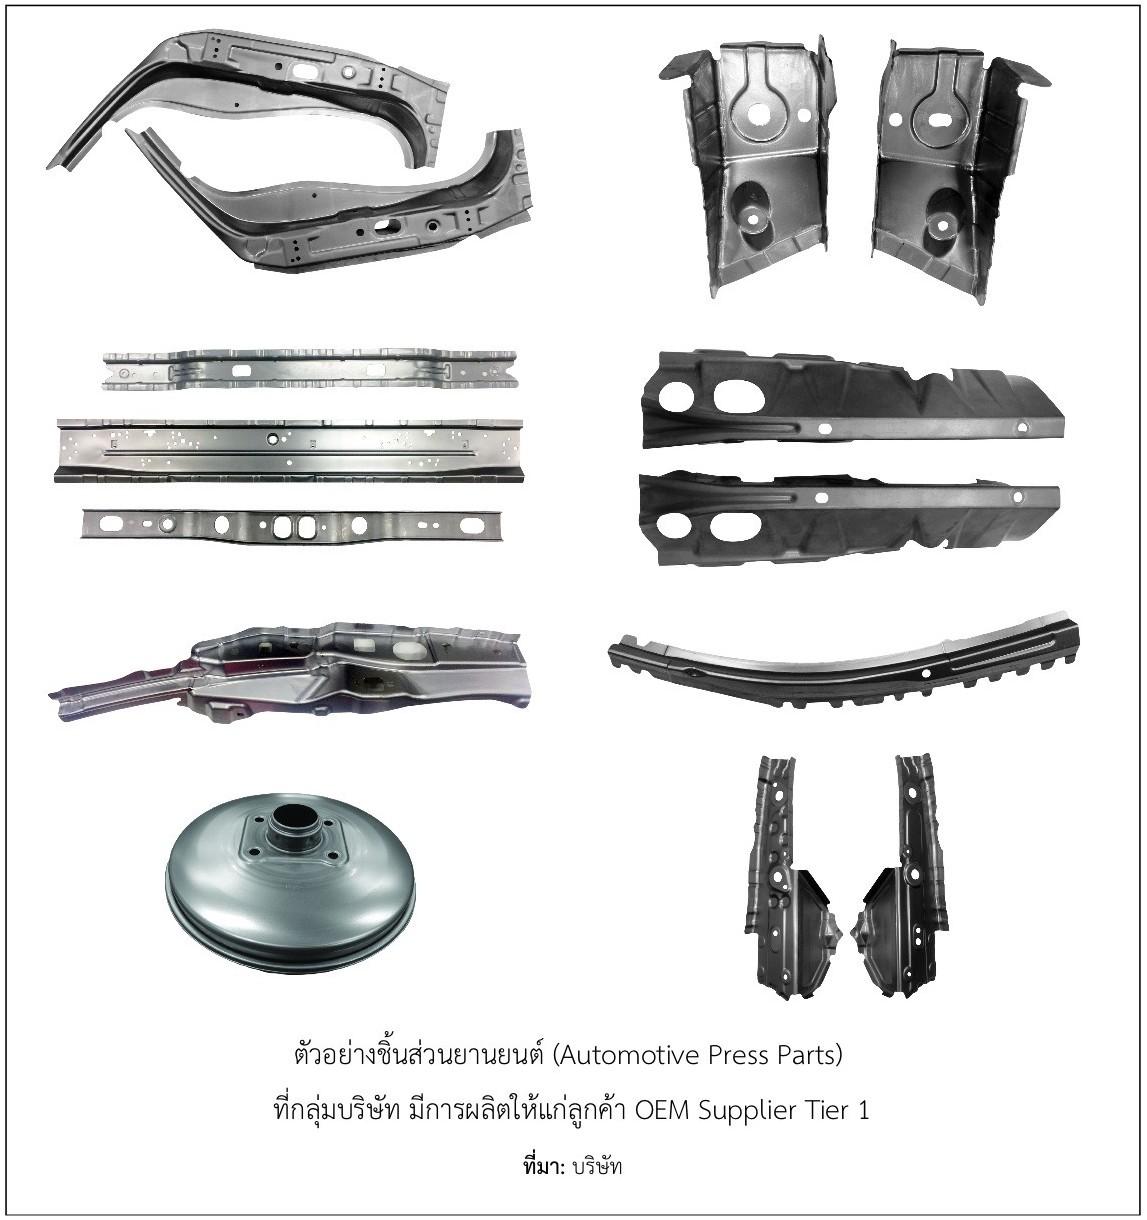
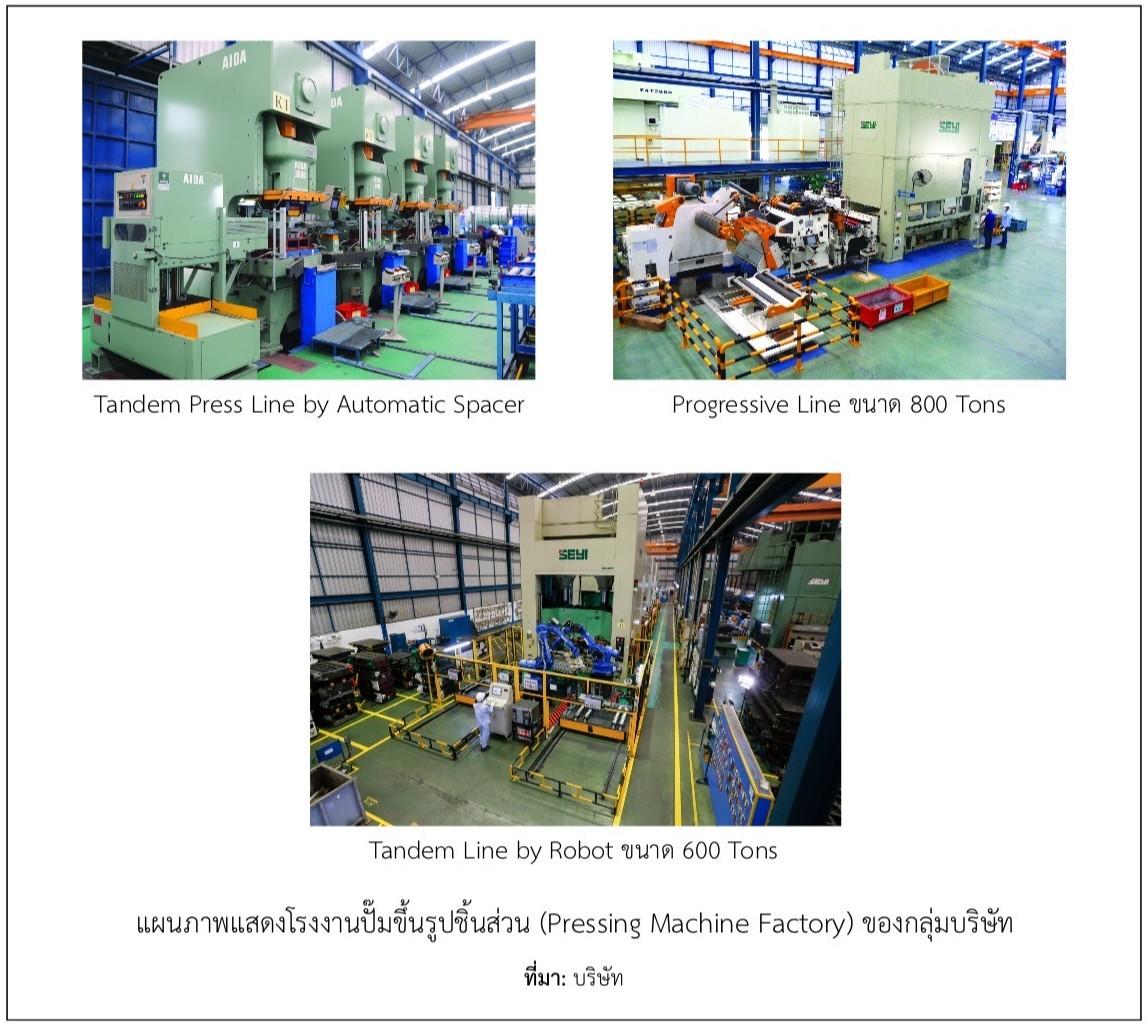
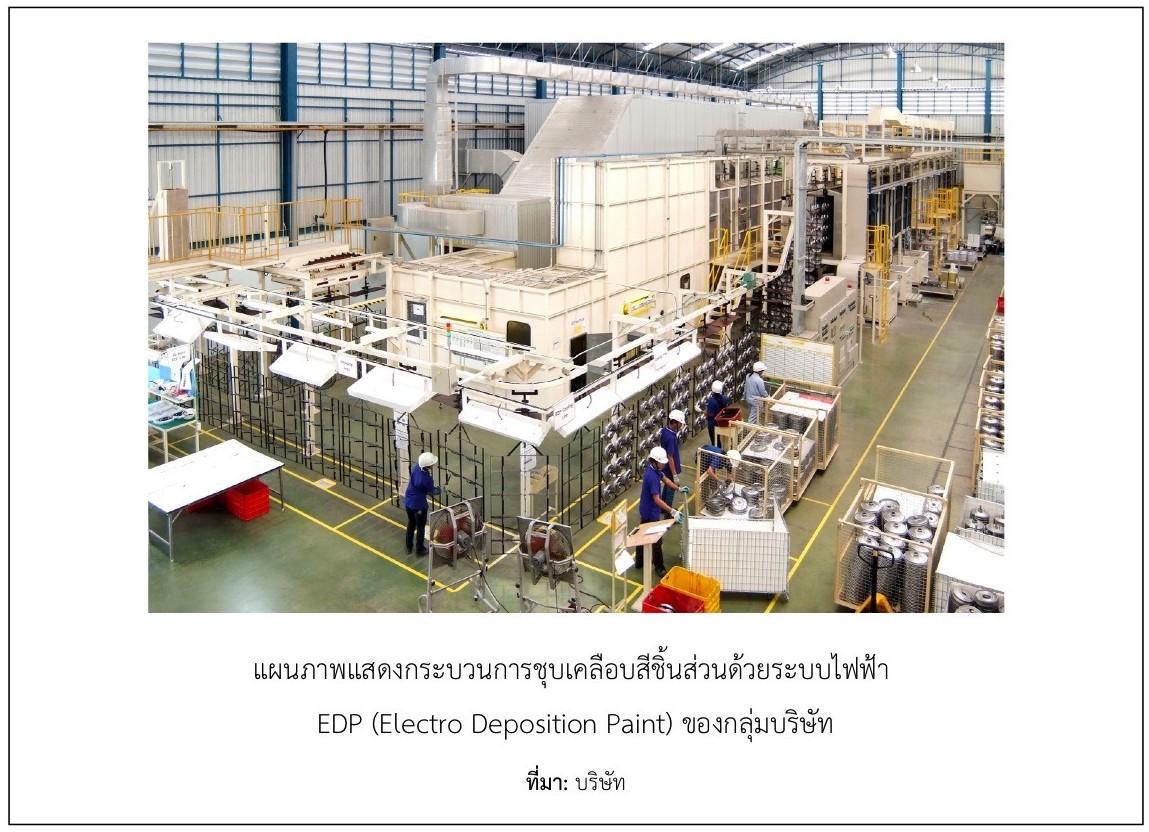
| (2) ธุรกิจผลิตชิ้นส่วนรถยนต์แบบปั๊มขึ้นรูปโลหะ (Automotive Press Parts) | กลุ่มบริษัท ไทย ออโต ทูลส์ ดำเนินธุรกิจผลิตชิ้นส่วนรถยนต์ มาอย่างยาวนานตั้งแต่ปี 2547 ด้วยมาตรฐานและชื่อเสียงการผลิตอย่างมีคุณภาพ ครบวงจร ทั้งงานเชื่อม งานปั๊มขึ้นรูปชิ้นส่วน ต้นทุนที่เหมาะสม และการส่งมอบทันเวลา จึงได้รับการยอมรับจากลูกค้าซึ่งเป็นผู้ผลิตชิ้นส่วนรถยนต์ (OEM Supplier Tier 1) ของแบรนด์ชั้นนำของประเทศญี่ปุ่น และประเทศเยอรมนี ส่งผลทำให้ธุรกิจเติบโตต่อเนื่อง จากฐานการผลิตที่ติดตั้งเครื่องจักรทันสมัย ระบบบริหารจัดการผลิตที่คำนึงคุณภาพทั้ง คุณภาพสินค้า ต้นทุน การส่งมอบทันเวลา และที่ตั้งฐานการผลิตที่อยู่ในแนวยุทธศาสตร์ของอุตสาหกรรมรถยนต์ของประเทศไทย คือจังหวัดปทุมธานี และจังหวัดชลบุรี ภายใต้การดำเนินการของ TAT, TATC และ TATE ซึ่งมีบริษัทในเครือ คือ TATP เป็นโรงงานออกแบบและผลิตแม่พิมพ์โลหะชั้นนำของภูมิภาคเอเชีย กลุ่มบริษัท ไทย ออโต ทูลส์ จึงได้รับความไว้วางใจจากลูกค้า ให้เป็นผู้ผลิตชิ้นส่วนรถยนต์ สำหรับการผลิตรถยนต์รุ่นใหม่ๆ อย่างต่อเนื่อง โดยสามารถตอบสนองความต้องการของลูกค้าได้อย่างหลากหลาย ทั้งลูกค้าที่ต้องการการผลิตปริมาณมาก และลูกค้าที่ต้องการผลิตชิ่นส่วนที่มีความพิถีพิถันสูง กลุ่มบริษัทมีระบบบริหารจัดการผลิตอย่างมีประสิทธิภาพ และมีการควบคุมคุณภาพอย่างเข้มงวดทุกขั้นตอน เพื่อให้งานผลิตชิ้นส่วนของลูกค้าทุกราย เป็นไปตามแผนและบรรลุเป้าหมาย สร้างความพึงพอใจสูงสุดให้ลูกค้า กลุ่มบริษัทมีไลน์ผลิตปั๊มขึ้นรูปชิ้นส่วน (Press Machine) ขนาดตั้งแต่ 200 ตัน ถึง 2,000 ตัน รวมถึงมีโรงงานชุบเคลือบสีชิ้นส่วน EDP (Electro Deposition Paint) ซึ่งเป็นระบบที่ใช้กระแสไฟฟ้าเป็นสื่อนำในการทำปฏิกิริยาดูดซึมสีกับพื้นผิวโลหะ ทำให้ทุกชิ้นงานมีคุณภาพสีคงที่ สีติดทนนาน ไม่ผุกร่อน หรือร่อน พื้นผิวมีความราบเรียบและสม่ำเสมอ และทนทานต่อสนิม ลูกค้าในธุรกิจผลิตชิ้นส่วนรถยนต์ของ บริษัทฯ ส่วนหนึ่งมาจากฐานธุรกิจออกแบบและผลิตแม่พิมพ์โลหะ ซึ่งประโยชน์ที่ลูกค้าจะได้รับคือ การบริการครบวงจร ความรวดเร็ว คุณภาพ ต้นทุน และความมั่นใจ จากการทำงานร่วมกันของ TATP ซึ่งเชี่ยวชาญการผลิตแม่พิมพ์โลหะ ที่สามารถสนับสนุนลูกค้าได้ทันที ในการผลิตรถยนต์ 1 คัน ทุกชิ้นล้วนมีความสำคัญ และจะขาดชิ้นใดชิ้นหนึ่งไปไม่ได้ ดังนั้น ในการคัดเลือกผู้ผลิตชิ้นส่วนมาร่วมในโปรเจคการผลิต จะมีการพิจารณาอย่างละเอียด โดยผู้ผลิตซึ่งเป็น OEM Supplier Tier 1 จะมีการคัดเลือกผู้ผลิตชิ้นส่วนที่เรียกว่า Supplier Tier 2 ที่มีความพร้อมและมั่นใจได้ถึงคุณภาพมาตรฐานการผลิตทั้งสามด้าน คือ คุณภาพสินค้า ต้นทุน และการส่งมอบทันเวลา โดยหลังจากนำชิ้นส่วนจากผู้ผลิตแต่ละรายมาประกอบเป็นโครงสร้างย่อย (Componence Parts) ของรถยนต์แล้วก็จะส่งต่อไปยังโรงงานผู้ผลิตรถยนต์ (Car Brand) เพื่อประกอบขึ้นเป็นรถยนต์สำเร็จรูปต่อไป สำหรับอุตสาหกรรมผลิตชิ้นส่วนรถยนต์ กลุ่มบริษัท ไทย ออโต ทูลส์ นับเป็นผู้ผลิตชิ้นส่วนย่อย (Supplier Tier 2) ที่ได้รับความไว้วางใจจากลูกค้าประเทศญี่ปุ่นซึ่งเป็นผู้ผลิต OEM Supplier Tier 1 ของแบรนด์ผู้ผลิตรถยนต์ชั้นนำของโลก เช่น Honda Toyota Mitsubishi โดยรับผลิตชิ้นส่วนต่างๆ ของรถยนต์มากกว่า 200 รายการ เช่นชิ้นส่วนช่วงล่างรถกระบะ (Chassis Frame Components) ชิ้นส่วนประเภทตัวถังรถยนต์ (Body Parts) ชิ้นส่วนประเภทหม้อลมเบรกรถยนต์ (Brake Booster) และชิ้นส่วนที่เป็นเครื่องยนต์ (Engine Parts) ชิ้นส่วนรถยนต์แบบการปั๊มขึ้นรูปโลหะ (Automotive Press Parts) ที่กลุ่มบริษัท ได้ทำการผลิตโดยเทคนิคการผลิตแบบปั๊มขึ้นรูปโลหะ (Stamping Process) ซึ่งมีรายละเอียดและขั้นตอนการผลิตที่สำคัญสรุปได้ดังนี้ 1) การป้อนเหล็กแผ่นผ่านเครื่องกดปั๊มขึ้นรูปเพื่อให้ได้รูปทรงและรูปร่างตามแบบ 1.1 การขึ้นรูป (Forming) – แผ่นโลหะให้เป็นรูปทรงที่ต้องการตามแบบของแม่พิมพ์ 1.2 การตัดแต่ง / เจาะรู (Trimming/Piercing) – เพื่อการตัดแผ่นชิ้นงานโลหะตามรูปทรง การเจาะรู ให้ได้ตามขนาดที่ต้องการ 1.3 การอัดขึ้นรูป (Restriking) – คือการอัดขึ้นรูปชิ้นงานโลหะขั้นสุดท้ายให้ได้ขนาดและรูปร่าง 1.4 การแยก (Separating) – โดยการตัดเพื่อแยกชิ้นงานเป็นชิ้นงานสำเร็จรูป 2) การเชื่อมประกอบ (Assembly) ชิ้นส่วนย่อยต่างๆ เข้าด้วยกัน เพื่อให้ได้ชิ้นส่วนตามแบบที่กำหนด 3) การตรวจสอบคุณภาพตามข้อกำหนด ก่อนส่งสินค้าไปยังลูกค้า OEM Supplier Tier 1 เพื่อนำไปประกอบเป็นชิ้นส่วนยานยนต์ ก่อนที่ OEM Supplier Tier 1 จะป้อนชิ้นส่วนไปยังโรงงานผลิตรถยนต์ของ Car Brand ต่อไป กลุ่มบริษัท มีโรงงานชุบเคลือบสีชิ้นส่วนด้วยระบบไฟฟ้า EDP (Electro Deposition Paint) ที่ได้มาตรฐานสากลเป็นของตนเอง ภายใต้การดูแลของ TATC ตั้งอยู่ที่โรงงานผลิตของ TATC อำเภอบ้านบึง จังหวัดชลบุรี ปัจจุบันได้รับความไว้วางใจจากลูกค้า ซึ่งเป็นบริษัทผู้นำเทคโนโลยียานยนต์ระดับโลกจากประเทศเยอรมนี และเป็น OEM Supplier Tier 1 ของ Car Brand ชั้นนำที่มีฐานการผลิตในประเทศไทยหลายราย รวมถึงส่งออกไปหลายประเทศ ให้ผลิตและชุบเคลือบสีชิ้นส่วนฝาหม้อลมเบรกรถยนต์ (Brake Booster) และถาดรองน้ำมันเกียร์ (Oil Pan) สำหรับโรงงานชุบเคลือบสีชิ้นส่วนด้วยระบบไฟฟ้า EDP เป็นระบบที่ใช้กระแสไฟฟ้าเป็นสื่อนำในการทำปฏิกิริยาเคลือบสีกับพื้นผิวโลหะ ทำให้ทุกชิ้นงานมีคุณภาพสีสม่ำเสมอ ทนทานต่อการผุกร่อน กลุ่มบริษัท มีกระบวนการทำงานอย่างเป็นระบบและบุคลากรพร้อมให้บริการลูกค้าทั้งงานขายและงานบริการหลังการขาย สำหรับการสั่งซื้อลูกค้าจะแจ้งประมาณการความต้องการ (Forecast) สินค้าที่จะมีการสั่งซื้อ ตลอดอายุการผลิตและจัดจำหน่ายเชิงพาณิชย์ของรถยนต์ในแต่ละรุ่น ที่จะให้ทางกลุ่มบริษัทเป็นผู้ผลิตชิ้นส่วนนั้นๆรวมถึงประมาณการความต้องการการใช้ชิ้นส่วนเพื่อเป็นอะไหล่ทดแทน (Replacement Parts) ในช่วงระยะเวลาหลังจากสิ้นสุดการผลิตรถยนต์ในเชิงพาณิชย์ของรถยนต์รุ่นนั้นๆ แล้ว ทั้งนี้เมื่อลูกค้าต้องการสั่งซื้อชิ้นส่วนรถยนต์ (Automotive Press Parts) จากทางกลุ่มบริษัท ในแต่ละครั้งลูกค้าจะส่งคำสั่งซื้อ (Purchase Order : PO) ให้แก่ทางกลุ่มบริษัทล่วงหน้าเป็นระยะเวลา 1-3 เดือน เพื่อให้มีเวลาในการเตรียมการและจัดหาวัตถุดิบ ตลอดจนการวางแผนการผลิตและการดำเนินการผลิตจริง เพื่อส่งมอบสินค้าตามคำสั่งซื้อของลูกค้าต่อไป โดยกลุ่มบริษัท จะดูแลและจัดเก็บแม่พิมพ์โลหะให้อยู่ในสภาพที่ดี (หากลูกค้าต้องการ) พร้อมใช้งานเพื่อรองรับคำสั่งซื้อในคราวต่อไป โรงงานการผลิตชิ้นส่วนรถยนต์ทั้งสามแห่ง (TAT, TATC และ TATE) มีการบริหารจัดการการผลิตอย่างมีประสิทธิภาพ และมีการควบคุมคุณภาพอย่างเคร่งครัด โดยบริษัทได้นำระบบ TPS หรือ Toyota Production System มาใช้ เพื่อให้การผลิตเป็นไปตามเป้าหมาย ลดของเสียในการผลิต และเพื่อให้มีความพร้อมในทุกการผลิต ได้ชิ้นงานที่มีคุณภาพและปริมาณตามเป้าหมาย จึงมีการออกมาตรการ 5 พร้อม และส่งเสริมให้เกิดการปฏิบัติทุกครั้ง ก่อนที่จะเริ่มการผลิตจะต้องให้แน่ใจว่า มีความพร้อมอย่างสมบูรณ์ทั้ง 5 พร้อมแล้ว ได้แก่
ทำให้ทุกชิ้นงาน ทุกคำสั่งซื้อ ทุกโปรเจคที่ได้รับมอบหมาย สำเร็จลุล่วง สร้างความประทับใจและสร้างความพึงพอใจให้ลูกค้า จึงเกิดการบอกต่อถึงคุณภาพที่แตกต่าง ทั้งนี้จุดเด่นและศักยภาพความพร้อมของโรงงานผลิตชิ้นส่วน ทั้ง 3 แห่ง สรุปได้ดังนี้
สำหรับธุรกิจผลิตชิ้นส่วนรถยนต์ของกลุ่มบริษัท จัดเป็น OEM Supplier Tier 2 เนื่องจากมีการผลิตและจำหน่ายชิ้นส่วนรถยนต์ให้แก่ผู้ผลิตรถยนต์ (Car Brand) และ OEM Supplier Tier 1 เป็นหลัก ซึ่ง OEM Supplier Tier 1 ส่วนใหญ่ คือ บริษัทผู้ผลิตชิ้นส่วนรถยนต์เพื่อส่งมอบโรงงานผลิตของ Car Brand
กลุ่มบริษัทมีการบริหารจัดการโรงงานผลิตอย่างมีประสิทธิภาพ รวมถึงมีการจัดการเศษวัสดุจากกระบวนการปั๊มขึ้นรูป (Stamping Process) อย่างเป็นระบบ ที่นอกจากจะไม่ส่งผลกระทบต่อสิ่งแวดล้อม แต่ยังเป็นการเพิ่มรายได้อีกทางหนึ่งด้วย ในทุกวันเศษเหล็กที่เหลือจากกระบวนการปั๊มขึ้นรูปชิ้นส่วนของ TAT, TATC และ TATE จะถูกลำเลียงผ่านสายพาน ใส่รถบรรทุกที่รออยู่ท้ายไลน์การผลิตเพื่อนำไปชั่งก่อนส่งไปไปจำหน่ายต่อให้ผู้ค้าเศษเหล็ก โดยรายได้จากการขายเศษวัสดุนี้จะถูกบันทึกเป็นรายได้ส่วนหนึ่งของกลุ่มบริษัทด้วย อย่างไรก็ตามรายได้จากการขายเศษเหล็กดังกล่าวอาจมีการเปลี่ยนแปลงและผันแปรไปในแต่ละช่วงเวลาโดยขึ้นอยู่กับราคาที่เสนอจากผู้รับซื้อ ซึ่งทางกลุ่มบริษัท จะมีการติดตามและตรวจสอบจากทางผู้รับซื้อเป็นประจำอย่างต่อเนื่องในทุกๆ เดือน ทั้งนี้ ค่าเศษเหล็กคงเหลือดังกล่าว จะเป็นส่วนหนึ่งที่คำนวณหักออกในการกำหนดราคาชิ้นส่วนรถยนต์ต่อหน่วย กำลังการผลิตของกลุ่มบริษัท ในการผลิตชิ้นส่วนยานยนต์ Automotive Press Parts ตั้งแต่ ปี 2566-2568 ตารางเปรียบเทียบการใช้กำลังการผลิตของ TAT ในการผลิตชิ้นส่วนรถยนต์ Automotive Press Parts ปี 2566-2568
ที่มา : บริษัทฯ หมายเหตุ:
ตารางเปรียบเทียบการใช้กำลังการผลิตของ TATE ในการผลิตชิ้นส่วนยานยนต์ Automotive Press Parts ปี 2566-2568
ที่มา: บริษัทฯ หมายเหตุ:
ตารางเปรียบเทียบการใช้กำลังการผลิตของ TATC ในการผลิตชิ้นส่วนยานยนต์ Automotive Press Parts ปี 2566-2568
ที่มา: บริษัทฯ หมายเหตุ:
กำลังการผลิตของ TATC สำหรับงานด้านการชุบเคลือบสีชิ้นส่วนด้วยระบบไฟฟ้า EDP ปี 2566-2568
ที่มา: บริษัทฯ หมายเหตุ:
|
การวิจัยและพัฒนา
มีนโยบายวิจัยและพัฒนา (Y/N)
ไม่มี
คำอธิบายค่าใช้จ่าย R&D
เพื่อเป็นการลดขั้นตอนในการสร้างแม่พิมพ์และรองรับงานเฉพาะด้าน บริษัทฯจึงให้ความสำคัญในการศึกษาและพัฒนาตลอดจนลงทุนในเทคโนโลยีการผลิตสมัยใหม่ โดยปัจจุบันในขั้นตอนการผลิตได้มีการใช้เทคโนโลยีการตัดโลหะในรูปแบบ 5-Axis Fiber Laser Cutting Machine 3D เข้ามาช่วยให้การผลิตมีความรวดเร็วมากขึ้น.
รายการค่าใช้จ่าย R&D
ค่าใช้จ่ายการทำวิจัยและพัฒนา (R&D) ในระยะเวลา 3 ปีที่ผ่านมา (ล้านบาท)
ค่าใช้จ่าย R&D ปีนี้
10.5
ค่าใช้จ่าย R&D ปีก่อน
0.88
ค่าใช้จ่าย R&D 2 ปีก่อน
3.9
ทรัพย์สินที่ใช้ในการประกอบธุรกิจ
ทรัพย์สินถาวร — รายละเอียด
(รายละเอียดทรัพย์สินที่ใช้ในการประกอบธุรกิจอยู่ในเอกสารแนบ 4)
สินทรัพย์ไม่มีตัวตน — รายละเอียด
(รายละเอียดทรัพย์สินที่ใช้ในการประกอบธุรกิจอยู่ในเอกสารแนบ 4)
มีนโยบายการลงทุนในบริษัทย่อย (Y/N)
มี
นโยบายการลงทุนในบริษัทย่อย — รายละเอียด
บริษัทฯ มุ่งเน้นการลงทุนในบริษัทย่อยและบริษัทร่วม (ถ้ามีในอนาคต) ที่มีศักยภาพในการเติบโตและสร้างผลตอบแทนที่ดีจากการลงทุน บริษัทฯ จะเน้นการลงทุนระยะยาว โดยพิจารณาจากปัจจัยพื้นฐานของธุรกิจที่จะเข้าไปลงทุนรวมถึงแนวโน้มของธุรกิจนั้นๆ เป็นสำคัญ นอกจากนี้บริษัทฯ มีนโยบายการลงทุนในสัดส่วนที่มากพอ เพื่อให้ทางบริษัทฯ สามารถมีส่วนร่วมในการบริหารจัดการและกำหนดแนวทางการดำเนินธุรกิจในบริษัทย่อยและบริษัทร่วมนั้นๆ รวมทั้งการส่งเสริมกิจการที่เข้าลงทุนให้มีการเจริญเติบโตอย่างยั่งยืนนอกจากนี้ บริษัทฯ อาจมีการลงทุนในธุรกิจอื่นที่เกี่ยวข้องกับธุรกิจผลิตชิ้นส่วนยานยนต์ในอนาคต ทั้งนี้การลงทุนจะต้องศึกษา วิเคราะห์ประเมินความเป็นไปได้ของโครงการ และพิจารณาถึงศักยภาพทางธุรกิจ รวมทั้งความเสี่ยงจากการลงทุนมีความสอดคล้องและเหมาะสมกับสภาพธุรกิจและแผนยุทธศาสตร์ในระยะยาวของบริษัทฯโดยการขออนุมัติเกี่ยวกับการลงทุนจะต้องสอดคล้องและเป็นไปตามประกาศคณะกรรมการกำกับตลาดทุน เรื่อง หลักเกณฑ์ในการทำรายการที่มีนัยสำคัญที่เข้าข่ายเป็นการได้มาหรือจำหน่ายไปซึ่งทรัพย์สิน และประกาศคณะกรรมการตลาดหลักทรัพย์แห่งประเทศไทย เรื่อง การเปิดเผยข้อมูลและการปฏิบัติการของบริษัทจดทะเบียนในการได้มาหรือจำหน่ายไปซึ่งสินทรัพย์
นโยบายการตลาดและภาวะการแข่งขัน
รูปแบบการรายงาน
3117
นโยบายการตลาด (ภาพรวม)
1. นโยบายการแข่งกัน และการจำหน่ายผลิตภัณฑ์ของบริษัท
1.1 ลูกค้ากลุ่มเป้าหมาย
สำหรับธุรกิจผลิตชิ้นส่วนรถยนต์แบบการปั๊มขึ้นรูปโลหะ (Automotive Press Parts) ที่ดำเนินการโดย TAT, TATE และ TATC นั้น มีลูกค้าหลักเป็นผู้ผลิตชิ้นส่วนที่เป็น OEM Supplier Tier 1 ของผู้ผลิตรถยนต์แบรนด์ชั้นนำของประเทศญี่ปุ่น ซึ่งลูกค้าดังกล่าวจะมีการสั่งซื้อสินค้าจากทั้งกลุ่มบริษัท และจากผู้ผลิตรายอื่น (OEM Supplier Tier 2) เพื่อนำไปประกอบและผลิตขึ้นเป็นชิ้นส่วนรถยนต์ (Component Parts) และส่งให้แก่โรงงานของผู้ผลิตรถยนต์ (Car Brand) ชั้นนำจากประเทศญี่ปุ่นรายใหญ่ ทั้งที่มีฐานการผลิตอยู่ภายในประเทศไทยและฐานการผลิตในต่างประเทศ ต่อไป
หัวใจสำคัญที่ทำให้ลูกค้า ซึ่งเป็น OEM Supplier Tier 1 ไว้วางใจเลือกกลุ่มบริษัท ให้ดำเนินการผลิตชิ้นส่วนเพื่อการผลิตรถยนต์รุ่นใหม่ๆ เพื่อจำหน่ายทั้งในประเทศและส่งออกไปทั่วโลกนั้น นอกจากฐานการผลิตครบวงจร มาตรฐานสากล ติดตั้งเครื่องจักรทันสมัย บุคลากรมีคุณภาพ ที่สำคัญคือนโยบายคุณภาพ ที่คำนึงถึงความพึงพอใจและการบรรลุเป้าหมายของลูกค้าทั้งด้านคุณภาพสินค้า ต้นทุน และการส่งมอบทันเวลา
ลูกค้าหลักของกลุ่มบริษัท นอกจาก OEM Supplier Tier 1 ของผู้ผลิตรถยนต์แบรนด์ชั้นนำของประเทศญี่ปุ่นแล้ว กลุ่มบริษัทยังได้รับความไว้วางใจจากลูกค้า ซึ่งเป็น OEM Supplier Tier 1 จากประเทศเยอรมนีในการผลิตชิ้นส่วนฝาครอบหม้อลมเบรกครบวงจร (Vacuum Brake Boosters) พร้อมชุบเคลือบสี EDP (Electro Deposition Paint) สำหรับส่งให้แก่โรงงานผู้ผลิตรถยนต์ (Car Brand) ในประเทศไทยเกือบทุกราย รวมถึงเพื่อการส่งออกไปยังต่างประเทศอีก
การได้รับความไว้วางใจจากลูกค้ามาอย่างยาวนานตั้งแต่ปี 2556 ให้ผลิตหม้อลมเบรกรถยนต์ ซึ่งเป็นชิ้นส่วนที่มีความสำคัญต่อความปลอดภัย สำหรับป้อนสายพานการผลิตของผู้ผลิตรถยนต์เกือบทุกรายในประเทศ รวมถึงส่งออกไปหลายประเทศนี้ พิสูจน์ให้เห็นถึงศักยภาพและคุณภาพในการผลิตของกลุ่มบริษัท ภายใต้การดูแลของ TATC ได้เป็นอย่างดี โดยนับเป็นผู้ผลิตในประเทศไทยรายเดียวที่ได้รับเลือกให้ผลิตชิ้นส่วนที่มีความสำคัญยิ่งนี้
ด้วยคุณภาพมาตรฐานการผลิตระดับสากลกลุ่มบริษัท ยังมีลูกค้าที่เป็นผู้ผลิตชิ้นส่วนเครื่องปรับอากาศ ผู้ผลิตชิ้นส่วนรถยนต์อื่นๆ ซึ่งนับเป็นรักษาความสามารถทางการผลิตให้สม่ำเสมอ ในกรณีที่มีกำลังการผลิตเหลือจากการผลิตและจำหน่ายสินค้าให้แก่ OEM Supplier Tier 1 หลักอีกด้วย
สำหรับธุรกิจออกแบบและผลิตเครื่องมือ (Tooling) ที่ใช้ในการผลิตชิ้นส่วนรถยนต์ ภายใต้การดำเนินงานของ TATP กลุ่มบริษัท มีลูกค้าหลัก ทั้งที่เป็นผู้ผลิตรถยนต์แบรนด์ชั้นนำของประเทศญี่ปุ่นโดยตรง (Car Brand) และผู้ผลิตชิ้นส่วนรถยนต์ที่เป็น OEM Supplier Tier 1 และ กลุ่มบริษัทได้ขึ้นทะเบียนเป็นผู้ค้า (Vendor list) ของค่ายรถยนต์แบรนด์ชั้นนำของประเทศจีน จำนวน 2 ราย
ฝ่ายบริหารของกลุ่มบริษัทเชื่อว่าความพยายามอย่างต่อเนื่องของกลุ่มบริษัท ในการรักษาประสิทธิภาพการผลิต การควบคุมต้นทุนการผลิตและดำเนินงาน คุณภาพของชิ้นส่วนและบริการ และความน่าเชื่อถือในการดำเนินกิจการ มีส่วนสำคัญที่ทำให้ทางกลุ่มบริษัท สามารถรักษาความสัมพันธ์ทางธุรกิจที่ดีกับลูกค้ารายต่างๆ ได้อย่างต่อเนื่องในระยะยาว รวมถึงเป็นการเพิ่มโอกาสในการที่ทางกลุ่มบริษัท จะได้รับคำสั่งซื้อจากลูกค้ารายต่างๆ อย่างต่อเนื่อง นอกจากนี้ ทางฝ่ายบริหารยังมองหาโอกาสและลู่ทางธุรกิจใหม่ๆ ด้วยการพัฒนาและเรียนรู้เทคนิคการผลิตและการดำเนินการอย่างต่อเนื่องและการรักษาความสัมพันธ์ทางธุรกิจอันดีกับลูกค้ารายต่างๆ ถือว่าเป็นส่วนที่สำคัญสำหรับกลุ่มบริษัท ในการแสวงหาโอกาสทางธุรกิจใหม่ๆ ของธุรกิจผลิตเครื่องมือที่ใช้ในการผลิตชิ้นส่วนรถยนต์ (Tooling) และการผลิตชิ้นส่วนรถยนต์ (Press Parts) นอกจากนี้ กลุ่มบริษัท ยังได้ตั้งเป้าหมายที่จะปรับกระบวนการผลิต ให้เป็นในรูปแบบ Automation โดยการเพิ่มสายการผลิตแบบ Tandem Line by Robot เพื่อที่จะลดต้นทุนในการผลิตและเพิ่มประสิทธิภาพของการผลิตให้มากขึ้น
1.2 นโยบายการกำหนดราคา
กลุ่มบริษัท กำหนดนโยบายการกำหนดราคาเพื่อให้กลุ่มบริษัท นำไปปฏิบัติในทิศทางเดียวกันได้อย่างเหมาะสม โดยการกำหนดราคาขายของกลุ่มบริษัท จะกำหนดราคาบวกจากต้นทุน นอกจากนี้ ยังได้กำหนดเกณฑ์การตั้งราคาสำหรับการซื้อขายระหว่างกันในกลุ่มบริษัท เพิ่มเติมด้วย
1.3 ช่องทางการจำหน่าย
กลุ่มบริษัท ดำเนินธุรกิจออกแบบและผลิตเครื่องมือ ผลิตชิ้นส่วนรถยนต์ประเภทปั๊มขึ้นรูปโลหะตามระบบห่วงโซ่อุปทาน (Supply Chain Management) ของผู้ผลิตชิ้นส่วนยานยนต์หลัก ดังนั้นในกรณีลูกค้าปัจจุบันซึ่งทางกลุ่มบริษัทอยู่ใน Vendor Lists แล้ว ทางลูกค้าจะเป็นผู้ติดต่อกลุ่มบริษัทให้เข้าไปรับข้อมูลเบื้องต้นของแม่พิมพ์โลหะ หรือชิ้นส่วนยานยนต์แบบการปั๊มขึ้นรูปโลหะ (Press Parts) เพื่อให้ทำการเสนอราคา และประเมินกำลังการผลิตต่อไป
สำหรับลูกค้าใหม่ ฝ่ายการตลาดของกลุ่มบริษัทจะรับหน้าที่ไปดำเนินการติดต่อประสานไปยังบริษัทผลิตรถยนต์ (Car Brand) ว่ามีบริษัท Supply Chain ใหม่ (OEM Supplier tier1) เพิ่มเติมหรือไม่ เพื่อสมัครขอเข้าเป็น Vendor List ของบริษัทนั้นๆ เพื่อจะนำเสนอสินค้าและบริการในโอกาสต่อไป
ภาวะอุตสาหกรรมและการแข่งขัน (ภาพรวม)
ภาพรวมอุตสาหกรรมยานยนต์ในประเทศไทย
ในปี 2568 นับเป็นอีกปีที่อุตสาหกรรมยานยนต์ยังคงพบกับความท้าทายจากสภาวะเศรษฐกิจภายในประเทศที่ยังชะลอตัวและมีปัจจัยจากมาตรการโต้ตอบภาษีระหว่างประเทศสหรัฐอเมริกาและประเทศจีน โดยซึ่งส่งผลต่อหลายประเทศในเอชีย โดยประเทศไทยได้ถูกเรียกเก็บภาษีนำเข้าสินค้้าอยู่ที่ 19% สำหรับอุตสาหกรรมยานยนต์นั้น สหรัฐฯได้ปรับขึ้นภาษีศุลกากรรถยนต์และชิ้นส่วนยานยนต์จากทุกประเทศที่ 25% โดยเป็นหนึ่งในปัจจัยที่สภาอุตสาหกรรมแห่งประเทศไทยปรับลดยอด การผลิตรถยนต์เหลือ 1,450,000 คัน และเป็นการปรับจากยอดการส่งออกรถยนต์ที่ 50,000 คัน โดยเฉพาะรถยนต์จากประเทศญี่ปุ่น ซึ่งจากบทวิเคราะห์ของธนาคารกรุงไทยนั้นแสดงให้เห็นว่าประเทศญี่ปุ่นเป็น Top 3 ของประเทศที่ส่งออกรถยนต์ไปยังสหรัฐฯ ทั้งนี้การขึ้นภาษีนำเข้าอาจส่งผลกระทบต่ออุตสาหกรรมชิ้นส่วนยานยนต์ไทยในหลายภาคส่วน อันเนื่องมาจากอัตรากำไรที่มีจำนวนจำกัดและแรงกดดันจากต้นทุนการผลิตที่เพิ่มขึ้น ถึงแม้จะพบความท้าทายจากปัจจัยภายนอกแต่แนวโน้มของอุตสาหกรรมยานยนต์ภายในประเทศนั้น ยังคงมีทิศทางการเติบโตจากกลุ่มรถยนต์ไฟฟ้า (EV) ซึ่งเป็นไปตามการคาดการณ์ฺจากบทวิเคราะห์ของธนาคารกรุงศรีที่ได้คาดการณ์ในช่วงปี 2567-2569 ว่าอุตสาหกรรมยานยนต์ยังมีแนวโน้มเติบโตได้อยู่ โดยในปี 2568 นี้ ยอดจำหน่ายรถยนต์ไฟฟ้ามีการปรับตัวเพิ่มมากขึ้นอันเนื่องมาจากมาตรการ EV3.0 ที่กำหนดให้มีการผลิตชดเชยทั้งนี้ในปี 2569 อุตสาหกรรมยานยนต์มีแนวโน้มกลับมาขยายตัวเนื่องมาจากปัจจัยดังนี้
ภาวะคลี่คลายจากปัญหาการขาดแคลนชิปทั่วโลก จากการเร่งลงทุนสร้างโรงผลิตชิปโดยบริษัทชั้นนำทั่วโลกในช่วงที่ผ่านมา
มาตรการปรับโครงสร้างอุตสาหกรรมยานยนต์ไทย โดยมีมาตรการปรับลดภาษีสรรพสามิตรรถยนต์ HEV เพื่อสนับสนุนค่ายรถยนต์ที่มีการพัฒนาเทคโนโลยี HEV ซึ่งส่วนใหญ่เป็นค่ายรถยนต์รายเดิมให้มีการลงทุนเพิ่มเติมเพื่อขยายกำลังการผลิตรถยนต์ HEV ในช่วงปี 2567-2570
การผลิตรถยนต์ BEV ในช่วงปี 2567-2568 และ 2569-2570 ภายใต้มาตรการสนับสนุน EV 3.0 และ 3.5 ตามลำดับ เพื่อชดเชยยอดนำเข้ารถยนต์เพื่อจำหน่ายในประเทศในช่วงก่อนหน้าโดยคาดว่าตั้งแต่ปี 2568 เป็นต้นไปจะมีกำลังการผลิตรถยนต์ไฟฟ้าจากประเทศของผู้ผลิตค่ายใหม่ๆประมาณ 600,000 คันต่อปี
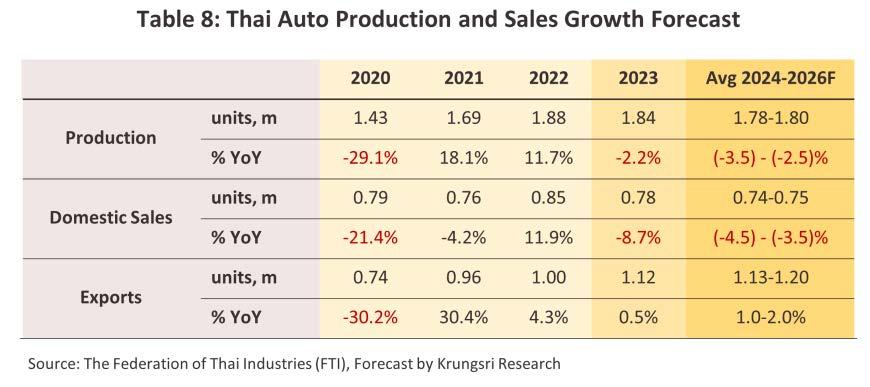
ภาพรวมการส่งออกของอุตสาหกรรมชิ้นส่วนยานยนต์ไทยที่ผ่านมา
อุตสาหกรรมยานยนต์ยังคงเป็นหนึ่งในอุตสาหกรรมที่สำคัญของประเทศและได้รับการส่งเสริมจากทางภาครัฐมาอย่างต่อเนื่องโดยมีมาตรการเพื่อสนับสนุนอุตสาหกรรมยานยนต์ไทยโดยในปี 2568 ที่ผ่านมานั้นมีมาตรการการส่งเสริมการส่งออกของอุตสาหกรรมยานยนต์ที่สำคัญดังนี้
ส่งเสริมการลงทุน (Board of Investment: BOI) มีมาตรการส่งเสริมการใช้ชิ้นส่วนการผลิตภายในประเทศ Local Content Requirements: LCR โดยอนุมัติงบประมาณส่งเสริมการลงทุน 96,000 ล้านบาทเพื่อยกระดับ Supply Chain ไทยให้แข่งขันได้ในเวทีโลก
การเพิ่มความเข้มข้นในการพิจารณากระบวนการผลิตที่เป็นสาระสำคัญของโครงการที่จะขอรับการส่งเสริม เพื่อป้องกันการสวมสิทธิและให้มีมูลค่าเพิ่มจากการผลิตในประเทศไทยมากขึ้น
การสนับสนุนและดูแลผู้ผลิตรถยนต์สันดาปภายในและชิ้นส่วน ถึงแม้ปริมาณการส่งออกรถยนต์สันดาปยังคงหดตัวแต่สำหรับกลุ่มรถกระบะนั้นการส่งออกยังคงเป็นที่นิยมของตลาด
ทั้งนี้ตลาดชิ้นส่วนรถยนต์ แบ่งออกเป็น 2 ตลาดใหญ่ คือ OEM (Original Equipment Manufacturer) และ REM (Replacement Equipment Manufacturer) โดยตลาด OEM คือ ตลาดที่ผู้ประกอบการผลิตสินค้าตามคำสั่งของผู้ซื้อ ส่วนตลาด REM คือ ตลาดที่ผลิตสินค้าและอุปกรณ์เพื่อทดแทนสินค้าและอุปกรณ์ที่ชำรุดเสียหายโดยเป็นการเข้าไปในตลาดของผู้ใช้รถยนต์มากกว่าการมุ่งเน้นไปที่บริษัทผลิตรถยนต์เป็นหลัก ปัจจุบันผู้ประกอบการในอุตสาหกรรมชิ้นส่วนยานยนต์ของประเทศไทยมีจำนวนผู้ผลิตมากกว่า 2,200 ราย ซึ่งประกอบด้วย :
1.ผู้ผลิตชิ้นส่วนยานยนต์ Tier 1 (OEM Supplier Tier 1) เป็นผู้ผลิตชิ้นส่วนยานยนต์คุณภาพสูงตามมาตรฐานที่กำหนดโดยบริษัทผู้ผลิตรถยนต์ชั้นนำเพื่อใช้ใรงงานประกอบรถยนต์ (ตลาด OEM) และบางส่วนยังจำหน่ายในตลาดชิ้นส่วนทดแทน (ตลาด REM) ปัจจุบันมีจำนวนผู้ประกอบการ 720 ราย แบ่งบริษัทข้ามชาติ 47% บริษัทร่วมทุนระหว่างไทยและต่างชาติ 30% และ โดยผู้ประกอบการสัญชาติไทย 23% ในจำนวนของจำนวนผู้ประกอบการทั้งหมด 54% เป็นผู้ผลิตชิ้นส่วนรถยนต์ 28% และ 18% เป็นผู้ผลิตชิ้นส่วนทั้งสองประเภท
2.ผู้ผลิตชิ้นส่วนยานยนต์ Tier 2 และ Tier 3 (OEM Supplier Tier 2 และ OEM Supplier Tier 3) ส่วนใหญ่เป็น SME ทุนไทยที่มีการลงทุนด้านวิจัยและพัฒนาเทคโนโลยีการผลิตในระดับที่ต่ำกว่าผู้ผลิตชิ้นส่วนยานยนต์ Tier 1 (OEM Supplier Tier 1) จึงมีความเสียเปรียบในการเข้าถึงตลาดการผลิตและประกอบยานยนต์โดยตรง ผู้ผลิตชิ้นส่วนยานยนต์กลุ่มนี้จึงเป็นเพียงผู้จัดหาวัตถุดิบ และ/หรือ ผู้ผลิตชิ้นส่วนที่ใช้ประกอบให้กับผู้ผลิตชิ้นส่วนยานยนต์ Tier 1และ/หรือ เป็นผู้ผลิตชิ้นส่วนยานยนต์ทดแทน หรืออะไหล่รถยนต์ (ตลาด REM) โดยในปัจจุบันตลาด REM มีผู้ประกอบการมากกว่า 1,500 ราย มีการผลิตชิ้นส่วนยานยนต์ 2 ประเภทหลัก คือ
1.อะไหล่แท้ คือ ชิ้นส่วนรือส่วนประกอบที่ผู้ผลิตรถยนต์ หรือ OEM Supplier Tier 1 ว่าจ้างให้ทำการผลิตตามมาตรฐานที่กำหนด
2.อะไหล่เทียม คือ ชิ้นส่วนที่ผลิตขึ้นโดยไม่มีการควบคุมมาตรฐานการผลิตโดยบริษัทผู้ผลิตรถยนต์ (ชิ้นส่วนประเภทนี้มักมีคุณภาพต่ำกว่าอะไหล่แท้) ซึ่งเป็นชิ้นส่วนที่เน้นตลาดระดับล่างเนื่องจากมีราคาถูกกว่า การแข่งขันระหว่างผู้ประกอบการที่จัดว่าเป็น OEM Supplier Tier 2 และ OEM Supplier Tier 3 จะเป็นการแข่งขันที่เน้นในด้านราคาของสินค้า โดยที่คุณภาพและมาตรฐานของสินค้ายังอยู่ในระดับที่ลูกค้ายอมรับได้
ทิศทางอุตสาหกรรมชิ้นส่วนยานยนต์ในอนาคต
ตลาดรถยนต์ในประเทศคาดว่าจะเริ่มฟื้นตัวในปี 2568-2569 โดยมีแรงหนุนด้านอุปสงค์จากกิจกรรมในภาคธุรกิจและการลงทุนที่จะกระเตื้องขึ้นขณะที่ภาคการท่องเที่ยวจะเติบโตต่อเนื่อง และกลับสู่ระดับใกล้เคียงกับช่วงก่อนโควิดในปี 2568 จะช่วยกระตุ้นความต้องการรถยนต์นั่งเพื่อการเดินทางให้สูงขึ้นเช่นเดียวกับการเร่งลงทุนในโครงสร้างพื้นฐานที่จะหนุนยอดสั่งซื้อรถยนต์เพื่อการพาณิชย์เพื่อใช้ในการขนส่ง รวมทั้งการเข้าสู่ปรากฏการณ์ลานีญา (La Nina) ที่ทำให้ปริมาณฝนเพิ่มขึ้น เอื้อต่อผลผลิตภาคเกษตร ซึ่งจะช่วยหนุนความต้องการใช้รถกระบะเพื่อบรรทุกพืชผลเกษตรมากขึ้น นอกจากนี้ยังมีปัจจัยหนุนในด้านอื่นๆ อาทิ
กลยุทธ์ส่งเสริมการขายและสงครามราคาที่รุนแรงขึ้น ทั้งในกลุ่มรถยนต์ไฟฟ้า (EV) ด้วยกัน และการพัฒนาโมเดลใหม่ของรถยนต์สันดาปแบบนั่งเพื่อแข่งกับรถยนต์ไฟฟ้า
แนวโน้มการลดลงของจำนวนรถถูกยึด ส่งผลให้ราคารถยนต์มือสองปรับสูงขึ้น เอื้อโอกาสให้ผู้บริโภคบางส่วนตัดสินใจซื้อรถยนต์คันใหม่หลังจากขายรถคันเดิมมากขึ้น
แนวโน้มการขยายตัวต่อเนื่องของตลาดรถยนต์ไฟฟ้าในประเทศจากมาตรการ EV3.5 ที่กระตุ้นกำลังซื้อรวมทั้งการพัฒนาโมเดลและประสิทธิภาพรถยนต์ไฟฟ้าที่เพิ่มขึ้น
สำหรับทิศทางการส่งออกของอุตสาหกรรมยานยนต์นั้นยังคงเผชิญกับปัจจัยเสียงดังนี้
ความไม่แน่นอนจากมาตรการภาษีศุลกากรของสหรัฐฯ ที่ส่งผลต่อการค้าโลก
เศรษฐกิจประเทศคู่ค้าที่ชะลอตัว ส่งผลต่อกำลังซื้อและยอดขายรถยนต์
ข้อกำหนดด้านการปล่อยคาร์บอนที่เข้มงวดขึ้น
การยุติการผลิตรถยนต์บางรุ่น เพื่อเปลี่ยนไลน์การผลิตสู่รุ่นใหม่
สถานการณ์ความขัดแย้งทางภูมิรัฐศาสตร์
การแข่งขันจากรถยนต์ภายในประเทศคู่ค้า
การจัดหาผลิตภัณฑ์และบริการ
รูปแบบการรายงาน
3117
การจัดหา (ภาพรวม)
1.การจัดหาและการเตรียมความพร้อมของวิศวกรและแรงงานทางเทคนิค
แรงงานทางเทคนิคและวิศวกร ถือว่าเป็นอีกส่วนหนึ่งที่มีความสำคัญในการผลิตของกลุ่มบริษัท เนื่องจากขั้นตอนการออกแบบและการผลิตถือเป็นกระบวนการที่สำคัญของการดำเนินธุรกิจผลิตชิ้นส่วนยานยนต์ (Press Parts) รวมถึงธุรกิจออกแบบและสร้างแม่พิมพ์โลหะ อุปกรณ์จับยึดที่ใช้ในการผลิตชิ้นส่วนยานยนต์ (Tooling) ซึ่งต้องอาศัยความเชี่ยวชาญ ทักษะ ประสบการณ์และฝีมือของวิศวกรและแรงงานทางเทคนิคที่ต้องมีความรู้ความเข้าใจเกี่ยวกับกระบวนการออกแบบและการผลิต มีความเชี่ยวชาญด้านเทคนิคการผลิตและเครื่องมือกล รวมถึงต้องมีความรู้ในโปรแกรมออกแบบ (Drawing Design) เป็นอย่างดี
กลุ่มบริษัท ให้ความสำคัญกับการพัฒนาบุคลากรควบคู่ไปกับการพัฒนาเทคนิคและกระบวนการผลิตให้ทันสมัยและมีประสิทธิภาพสูง และมีการส่งเสริมวัฒนธรรมการทำงานที่เรียกว่า Training for the Trainer ซึ่งทำให้บุคลากรที่เข้ามาทำงานใหม่ได้รับการถ่ายทอดองค์ความรู้ พัฒนาทักษะและมีความเชี่ยวชาญเพื่อรองรับงานในส่วนต่างๆ ได้อย่างรวดเร็ว โดยมีการปลูกฝังและส่งเสริมให้พนักงานทุกคนมีความสามัคคี รู้จักการทำงานเป็นทีม คิดเป็นทำเป็น เรียนรู้และปฏิบัติงานด้วยตนเองอย่างมีความรับผิดชอบต่อหน้าที่ สังคมและสิ่งแวดล้อม โดยที่ผ่านมาทางกลุ่มบริษัท ได้มีการส่งพนักงานช่างเทคนิคและวิศวกรบางส่วนไปเข้ารับการฝึกอบรมและเพิ่มพูนความรู้และประสบการณ์ทางด้านการผลิตที่โรงงานในประเทศญี่ปุ่นซึ่งดำเนินการโดยบริษัทในเครือของกลุ่มลูกค้าที่สำคัญของทางกลุ่มบริษัท นอกจากนี้กลุ่มบริษัทยังได้ร่วมกับสถาบันการศึกษาภายนอกที่มีการเปิดสอนหลักสูตรทางด้านวิศวกรรมศาสตร์ เพื่อทำงานวิจัยในงานทางด้านการออกแบบและสร้างเครื่องมือกล (Tooling) ที่ใช้ในการผลิตชิ้นส่วนยานยนต์รวมถึงด้านอื่นๆอันเกี่ยวข้องและเป็นประโยชน์ต่อการผลิตชิ้นส่วนยานยนต์ (Press Parts) โดยมีวัตถุประสงค์เพื่อนำผลการวิจัยมาประยุกต์ใช้ในเชิงเทคนิคและเชิงพาณิชย์ได้จริง อันเป็นการตอบสนองต่อนโยบายของภาครัฐในการส่งเสริมขีดความสามารถในการแข่งขันของประเทศไทยในระยะยาว
2.การจัดหาเครื่องจักรและเครื่องมือด้านการผลิตที่สำคัญ
ในการผลิตชิ้นส่วนยานยนต์การออกแบบและสร้างแม่พิมพ์โลหะ อุปกรณ์จับยึดที่ใช้ในการผลิตชิ้นส่วนยานยนต์ (Tooling) กลุ่มบริษัทมีการจัดหาเครื่องจักรสำหรับการผลิตขนาดกลางและขนาดใหญ่รวมถึงเครื่องมือสนับสนุนอื่นๆ จากผู้ผลิตและตัวแทนจำหน่ายทั้งที่อยู่ในประเทศไทยและต่างประเทศ เช่น ญี่ปุ่นและเยอรมนี โดยมีวัตถุประสงค์เพื่อเพิ่มกำลังการผลิต รวมถึงการปรับปรุงประสิทธิภาพของกระบวนการผลิตโดยปัจจัยสำคัญในการพิจารณาเพื่อตัดสินใจว่าทางกลุ่มบริษัทจะสั่งซื้อเครื่องจักรและเครื่องมือการผลิตจาก Supplier รายใด จะพิจารณารวมถึงความชำนาญและเชี่ยวชาญสำหรับเครื่องจักรแต่ละประเภทของ Supplier แต่ละราย ราคาที่เสนอ ระยะเวลาในการจัดหาและส่งมอบเครื่องจักรและอุปกรณ์ เงื่อนไขการรับประกัน และการให้บริการหลังการขาย รวมถึงความสัมพันธ์ทางธุรกิจที่ผ่านมาระหว่างกลุ่มบริษัท และ Supplier
การจัดหาวัตถุดิบ (ภาพรวม)
การจัดหาวัตถุดิบหลักในการผลิต
สำหรับธุรกิจผลิตชิ้นส่วนยานยนต์ วัตถุดิบหลักในการผลิตที่มีความสำคัญ ได้แก่ เหล็กม้วน (Coil) และเหล็กแผ่น (Sheet) คุณภาพดีและมีความทนทานสูง ซึ่งทางกลุ่มบริษัท มีการจัดหาผ่านผู้ผลิตและตัวแทนจำหน่ายตามข้อกำหนดของบริษัทลูกค้า ทั้งประเภท คุณสมบัติ ลักษณะเฉพาะและแหล่งที่ผลิต เพื่อเป็นการควบคุมคุณภาพของวัตถุดิบหลักในการผลิตให้เป็นไปตามมาตรฐานและข้อกำหนด โดยลูกค้าผู้สั่งซื้อชิ้นส่วนยานยนต์ (Press Parts) จากทางกลุ่มบริษัท จะมีบทบาทสำคัญและมีอำนาจในการพิจารณาและตัดสินใจเพื่อการจัดซื้อวัตถุดิบหลักที่ใช้ในกระบวนการผลิตชิ้นส่วน โดยกำหนดให้กลุ่มบริษัท เข้าร่วมในระบบซื้อขายกลาง (Central Purchase System หรือ CPS) ซึ่งเป็นแนวปฏิบัติโดยทั่วไปในอุตสาหกรรมการผลิตชิ้นส่วนยานยนต์ โดยระบบซื้อขายกลาง (CPS) จะระบุรายชื่อผู้จัดจำหน่ายวัตถุดิบหลักที่ Car Brand และ OEM Supplier Tier 1 เห็นว่าสามารถผลิตวัตถุดิบหลักประเภทเหล็กม้วน (Coil) และเหล็กแผ่น (Sheet) ที่มีคุณภาพดีและได้มาตรฐาน เพื่อนำมาผลิตชิ้นส่วนยานยนต์ (Press Parts) ที่ได้มาตรฐานตามข้อกำหนดของลูกค้าผู้สั่งซื้อ โดยเมื่อลูกค้าต้องการให้กลุ่มบริษัท ผลิตและจัดส่งชิ้นส่วนยานยนต์ เพื่อป้อนให้แก่บริษัทลูกค้าไว้ใช้ในกระบวนการผลิต ลูกค้าจะกำหนดให้กลุ่มบริษัท ดำเนินการจัดหาและสั่งซื้อวัตถุดิบหลักจากผู้จัดจำหน่ายวัตถุดิบรายที่ลูกค้ากำหนด โดยผู้จัดจำหน่ายวัตถุดิบหลักประเภทเหล็กม้วน (Coil) และเหล็กแผ่น (Sheet) ดังกล่าวจะอยู่ใน list ของระบบการซื้อขายกลางและ Approved Vendor List ของลูกค้า โดย กลุ่มบริษัท ลูกค้า รวมถึงผู้จัดจำหน่ายวัตถุดิบหลัก จะได้ร่วมกันพิจารณาและตกลงเกี่ยวกับระยะเวลา จำนวน คุณภาพ ลักษณะ รวมถึงราคาของวัตถุดิบหลักที่จะใช้ในกระบวนการผลิต และด้วยระบบการซื้อขายแบบ CPS นี้ ความเสี่ยงเกี่ยวกับคุณภาพ ราคาและการขาดแคลนวัตถุดิบหลักประเภทเหล็กม้วน (Coil) และเหล็กแผ่น (Sheet) ที่นำมาใช้ในการผลิตชิ้นส่วนยานยนต์ (Press Parts) ที่ทางกลุ่มบริษัท อาจต้องเผชิญในการทำธุรกิจลดน้อยลง
สำหรับธุรกิจออกแบบและสร้างแม่พิมพ์โลหะ อุปกรณ์จับยึดที่ใช้ในการผลิตชิ้นส่วนยานยนต์ (Tooling) ที่ใช้ในการผลิตชิ้นส่วนยานยนต์ วัตถุดิบหลักที่สำคัญในการผลิต คือ เหล็กหล่อคุณภาพดีและมีความทนทานสูง ซึ่งในการจัดหาวัตถุดิบหลักประเภทเหล็กสำหรับธุรกิจนี้ ทางกลุ่มบริษัท ไม่ได้มีการจัดหาวัตถุดิบตามระบบ CPS โดยทางกลุ่มบริษัท สามารถจัดหาเหล็กหล่อได้จากผู้ผลิตและจำหน่ายวัตถุดิบที่ทางกลุ่มเห็นว่า เหมาะสมโดยในการพิจารณาว่ากลุ่มบริษัท จะเลือกซื้อเหล็กหล่อจาก Supplier รายใด ทางกลุ่มบริษัท จะพิจารณาปัจจัยที่เกี่ยวข้อง ได้แก่ ปริมาณและคุณลักษณะของสินค้าที่ต้องการ ราคาที่เสนอโดยทาง Supplier ระยะเวลาที่ใช้ในการจัดหาและส่งมอบวัตถุดิบให้แก่ทางกลุ่มบริษัท รวมถึงเงื่อนไขทางการค้าที่สำคัญอื่นๆ จากโรงหล่อเหล็ก
สำหรับ TATC ที่มีกระบวนการการชุบเคลือบสี EDP ซึ่งวัตถุดิบสำคัญที่ใช้ในกระบวนการได้แก่ สีคุณภาพดีและมีความทนทานสูง ซึ่ง TATC มีการจัดซื้อจากบริษัทผู้ผลิตชั้นนำของประเทศรายหนึ่ง ตามข้อกำหนดของลูกค้าและได้รับความเห็นชอบจากทางกลุ่มบริษัท ด้วยเช่นกัน
ผู้จัดจำหน่าย (ภาพรวม)
N/A
กำลังการผลิต (ภาพรวม)
| รายการ | หน่วย | หน่วย (ระบุ) | ที่ใช้ไป | กำลังการผลิตรวม |
|---|---|---|---|---|
| บริษัท ไทย ออโต ทูลส์ แอนด์ ดาย จำกัด (มหาชน) | อื่นๆ | Stroke | 53.65 | 47,899,451 |
| บริษัท ไทย ออโต ทูลส์ (ปทุมธานี) จำกัด | ชิ้น | 98.75 | 790 | |
| บริษัท ไทย ออโต ทูลส์ (ชลบุรี) จำกัด | อื่นๆ | Stroke | 75 | 15,345,340 |
| บริษัท ไทย ออโต ทูลส์ (อีสเทิร์น) จำกัด | อื่นๆ | Stroke | 70.32 | 12,730,257 |
สัดส่วนการซื้อในประเทศ/ต่างประเทศ (ภาพรวม)
| วัตถุดิบ | ประเทศแหล่งที่มา | มูลค่า |
|---|---|---|
| เหล็ก | ไทย | 0 |
โครงการที่อยู่ระหว่างการดำเนินการ
มีโครงการระหว่างดำเนินการ (Y/N)
ไม่มี
หุ้นกู้และตั๋วแลกเงิน
มีหุ้นกู้ (Y/N)
ไม่มี
หลักทรัพย์แปลงสภาพ
มีหลักทรัพย์แปลงสภาพ (Y/N)
ไม่มี